Автомобильные поковки — поворотные кулаки, шатуны, коленчатые валы, зубчатые заготовки и другие ответственные компоненты — работают под высокими механическими и циклическими нагрузками. После нагрева и горячей штамповки на поверхности таких деталей образуется плотный слой высокотемпературной окалины, который необходимо удалить до последующей обработки и контроля качества.
Окалина влияет не только на внешний вид детали. Твёрдые оксидные частицы могут ускорять износ технологической оснастки, мешать стабильной механической обработке и ухудшать условия проведения магнитопорошкового контроля. Поэтому дробеметная очистка является важным промежуточным этапом между ковкой и последующими операциями контроля и обработки.
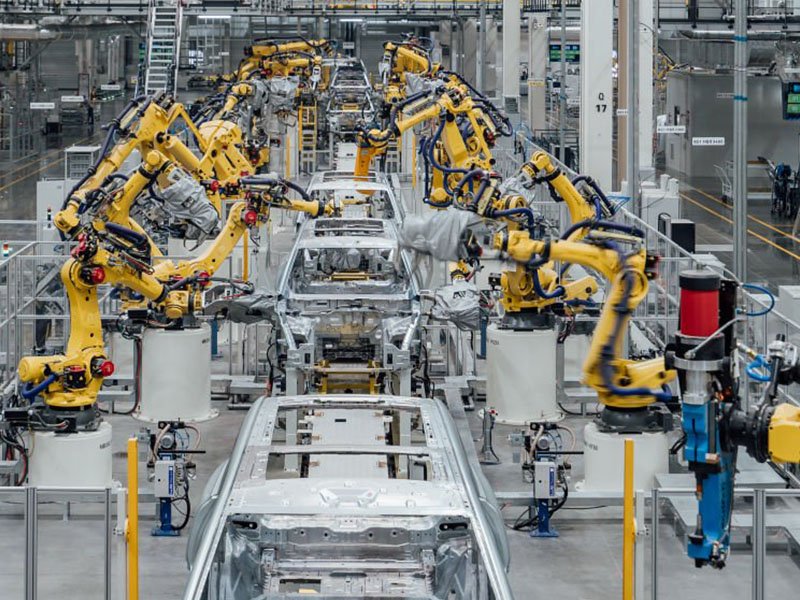
При индукционном или печном нагреве стали перед горячей штамповкой температура заготовки может превышать 1000 °C. При контакте с кислородом поверхность быстро окисляется, образуя многослойную оксидную плёнку, состоящую преимущественно из оксидов железа.
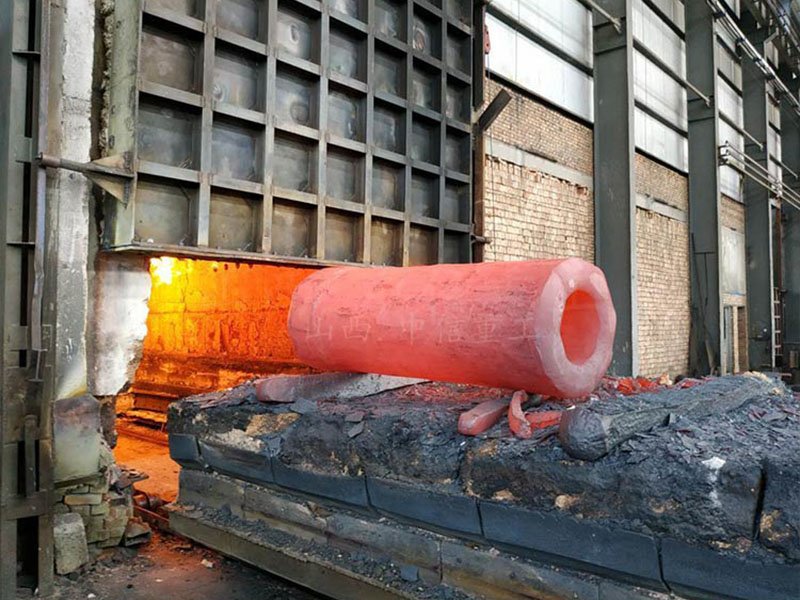
После охлаждения этот слой становится твёрдым и хрупким. Во время последующих операций он может частично отслаиваться, дробиться и превращаться в абразивные частицы. На деталях сложной формы окалина также способна сохраняться в углублениях, переходах радиусов и других труднодоступных участках.
Для ответственных автомобильных компонентов наличие такой поверхности затрудняет стабильную оценку состояния основного металла. Перед дальнейшей механической обработкой, дефектоскопией или нанесением покрытия поверхность необходимо привести к воспроизводимому состоянию.
Отслоившиеся твёрдые частицы окалины могут попадать между поверхностью поковки и рабочими элементами калибровочной, обрезной или другой технологической оснастки. Под высоким контактным давлением они действуют как абразив и способны ускорять локальный износ рабочих поверхностей инструмента.
Для массового автомобильного производства даже постепенное увеличение износа оснастки влияет на стабильность размеров, частоту обслуживания и стоимость изготовления одной детали. Поэтому удаление окалины перед последующими операциями помогает снизить количество твёрдых загрязнений, попадающих в контактную зону.
Фактическое влияние на ресурс конкретного штампа зависит от материала инструмента, твёрдости и толщины окалины, давления, геометрии детали и режима производства. Поэтому эффект очистки следует оценивать в рамках всего технологического процесса, а не по одному универсальному процентному показателю.
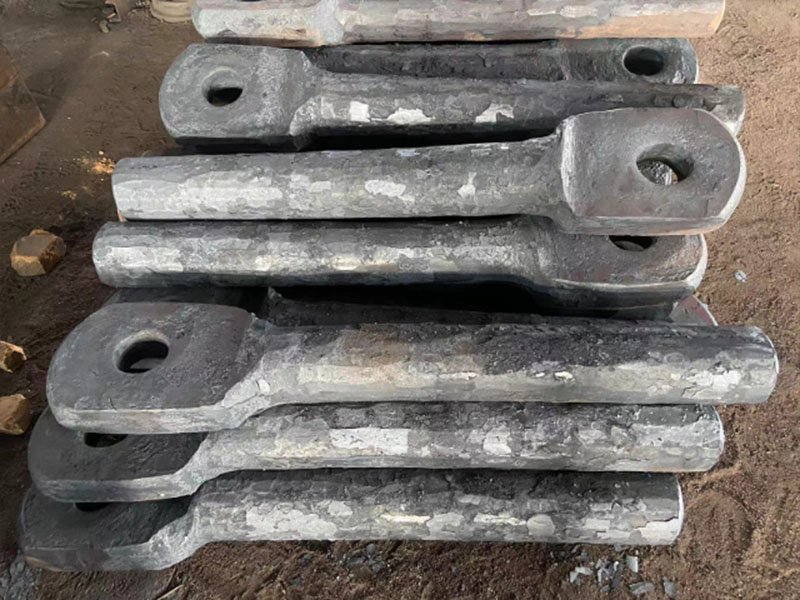
Для ферромагнитных деталей магнитопорошковый контроль применяется для выявления поверхностных и близко расположенных к поверхности несплошностей, включая трещины, заковы, складки и другие дефекты. Чувствительность метода зависит не только от режима намагничивания и индикаторной среды, но и от состояния проверяемой поверхности.
Толстая рыхлая окалина, загрязнения и неоднородный поверхностный слой могут затруднять визуальную интерпретацию индикаторных рисунков и снижать повторяемость контроля. Поэтому перед MPI поверхность необходимо подготовить в соответствии с утверждённой технологической инструкцией и требованиями применяемого стандарта, например ISO 9934-1.
Удаление окалины не делает магнитопорошковый контроль автоматически «100-процентно точным», однако создаёт более стабильные условия для выявления реальных поверхностных дефектов и снижает количество помех, связанных с состоянием поверхности. Итоговая чувствительность контроля также зависит от направления магнитного поля, его напряжённости, используемого индикатора, освещения и квалификации персонала.
При дробеметной обработке металлический абразив ускоряется рабочим колесом и направляется на поверхность поковки. Повторяющиеся высокоэнергетические удары разрушают хрупкий оксидный слой и отделяют его от основного металла без применения кислотной ванны.
Интенсивность обработки определяется типом и размером абразива, скоростью дробеметного аппарата, расходом дроби, временем нахождения детали в рабочей зоне и геометрией самой поковки. Эти параметры должны быть настроены так, чтобы эффективно удалить окалину без неоправданно агрессивного воздействия на поверхность детали.
Если после очистки деталь должна окрашиваться, технологический режим дополнительно согласуется с требуемой степенью чистоты и профилем поверхности. Значения Sa 2.5 или Sa 3 по ISO 8501-1 относятся прежде всего к подготовке стальной поверхности перед нанесением покрытий и не должны автоматически использоваться как единственный критерий качества поверхности перед NDT.
Система сепарации абразива удаляет оксидную пыль и разрушенные мелкие частицы из циркуляционного контура. Поддержание стабильного состава рабочей смеси помогает сохранять повторяемую интенсивность очистки в условиях серийного производства.
Для крупных и ответственных деталей сложной геометрии — например, поворотных кулаков, длинных валов и других компонентов, которые нежелательно обрабатывать навалом, — применяется подвесная конвейерная система. Детали закрепляются отдельно и перемещаются через дробеметную камеру, что позволяет организовать непрерывный производственный поток и избежать взаимных ударов изделий.
Для массовой пакетной очистки небольших прочных поковок, таких как шатуны, заготовки зубчатых колёс и аналогичные детали, может использоваться дробеметная установка с резиновой или металлической гусеницей. Во время рабочего цикла изделия непрерывно перекатываются, последовательно подставляя различные поверхности под поток абразива.
Для средних и крупных поковок, выпускаемых изменяемыми партиями, подходит установка крюкового типа. Вращающийся подвес позволяет обрабатывать детали сложной формы без их взаимного контакта и упрощает переналадку между различными типоразмерами продукции.
При выборе конкретной системы учитываются геометрия и масса детали, размер партии, требуемый производственный такт, допустимость контакта между изделиями и требования последующей операции — механической обработки, дефектоскопии или нанесения покрытия.
Для автомобильных поковок удаление высокотемпературной окалины является важным этапом между горячей штамповкой и последующими операциями. Стабильная дробеметная очистка снижает количество твёрдых оксидных загрязнений, обеспечивает воспроизводимое состояние поверхности и создаёт более благоприятные условия для последующей механической обработки и магнитопорошкового контроля. Выбор оборудования должен соответствовать геометрии деталей, объёму производства и требованиям конкретного технологического маршрута.
Подвесные конвейерные дробеметные установки для автомобильных поковок
HQAMUR разрабатывает автоматизированные дробеметные системы для поворотных кулаков, шатунов, валов, зубчатых заготовок и других серийных поковок с учётом геометрии детали, производительности линии и требований последующего контроля.
Технические материалы, проекты и новости HQAMUR
№ 867, проспект Сентури,Новый район Западного побережья, Циндао, провинция Шаньдун, Китай
Наша инженерная команда готова разработать оптимальные решения по дробеструйной обработке и подготовке поверхности, адаптированные к вашим производственным потребностям.
 English
