 English
Судостроение и морская инженерия
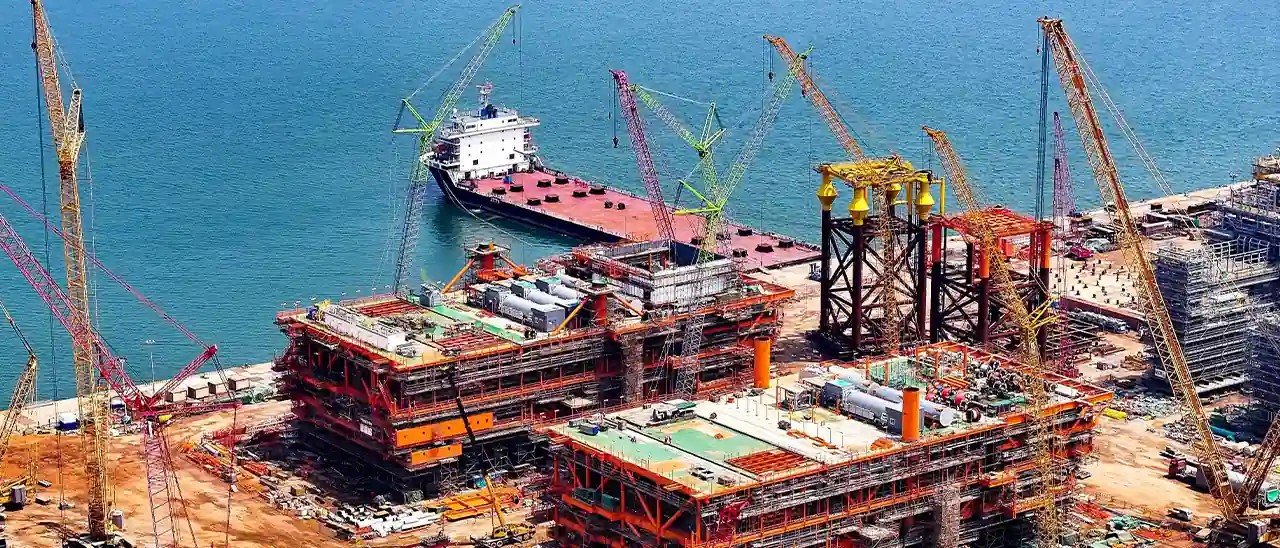
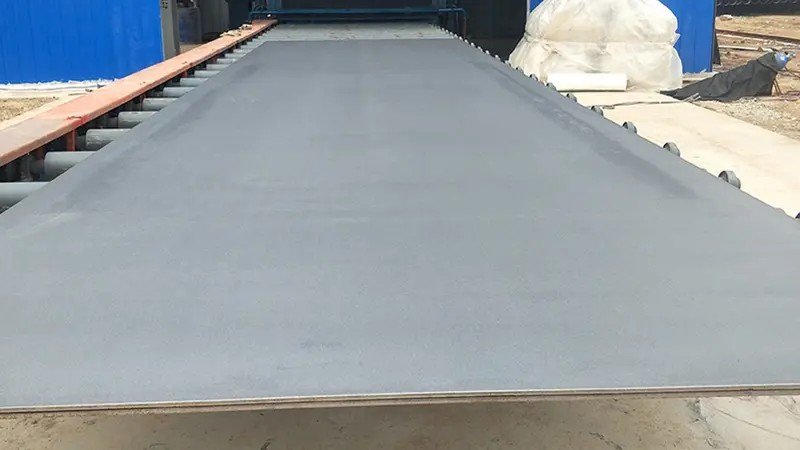
В высокоточной морской инженерии для изготовления тяжелых конструкций, таких как массивные обшивочные листы корпуса, переборки и сегменты морских платформ, требуется абсолютная гладкость поверхности и стабильность размеров во время удаления окалины, чтобы предотвратить макроскопическую деформацию. Для тяжелых несущих морских компонентов, включая секции киля, конструкционные ребра жесткости и высокопрочные сварные швы, достижение безупречной поверхности без окалины имеет решающее значение для предотвращения циклических усталостных разрушений в агрессивной среде океанических солевых брызг. Остаточная окалина или поверхностные микротрещины распространяются, приводя к фатальным усталостным разрушениям во время морских перевозок, что снижает срок службы всего судна. Создание автоматизированного, предсказуемого процесса пескоструйной обработки является обязательным условием для оптимизации обработки материалов на верфи, исключения ручной шлифовки и обеспечения соответствия экологическим нормам морской отрасли, гарантируя высокую производительность изготовления.
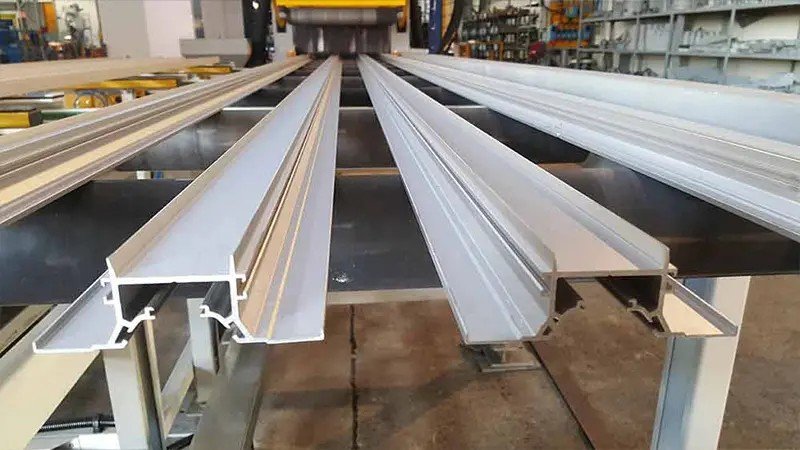
Для обеспечения высокой производительности наши непрерывные линии обработки морской стали интегрированы непосредственно с линиями обработки тяжелых материалов и автоматизированными системами нанесения грунтовки. Полностью автоматизированные сканирующие системы в режиме реального времени обнаруживают изменения профиля заготовки, корректируя высоту корпуса шлифовального круга и параметры абразивного потока до того, как пластины попадут в дробеструйную камеру, при синхронизированных скоростях линии. Высокоэффективные шлифовальные круги с прямым приводом обеспечивают 100% стабильную скорость абразива на сложных конструктивных ребрах жесткости, плоских поверхностях и массивных профилях , удаляя стойкую окалину без нарушения допусков по размерам или плоской топографии тонких корпусных пластин. Динамически регулируя углы выброса, система устраняет традиционные «слепые зоны» дробеструйной обработки и обеспечивает равномерное распределение кинетического напряжения на поверхности сложных морских геометрических форм.
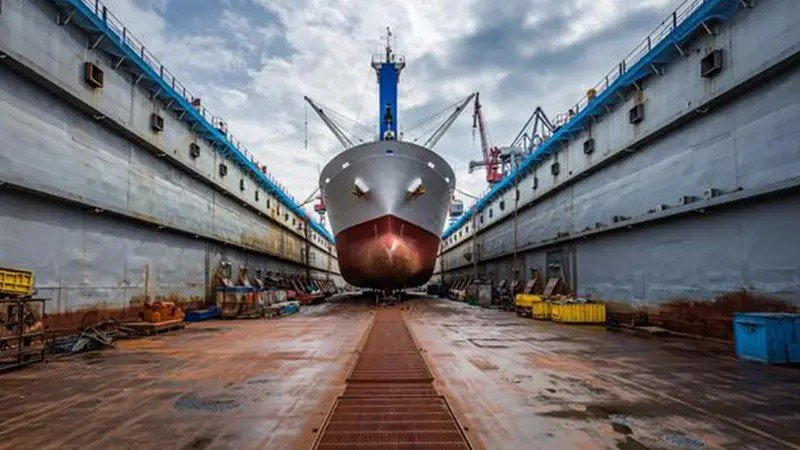
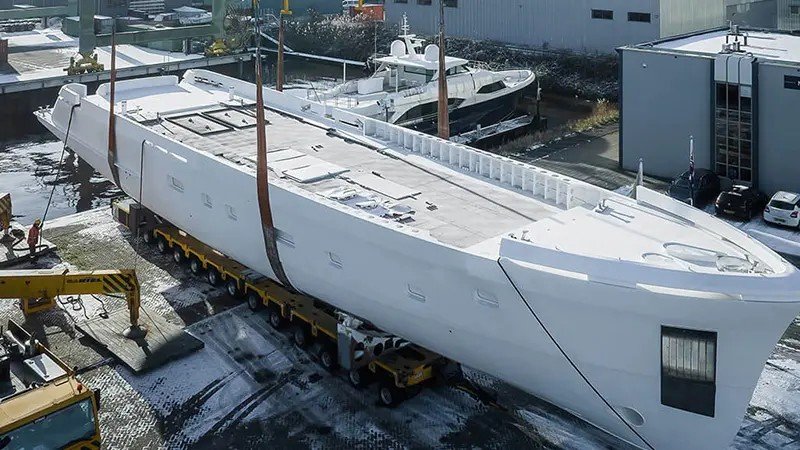
Подготовка поверхности массивных сварных секций корабельных блоков требует локальной гибкости в сочетании с мощной автоматизированной системой извлечения для повышения эффективности традиционных пескоструйных камер. Используя многоосевые роботизированные манипуляторы для пескоструйной обработки или высокопроизводительные ручные пневматические системы подачи, наши закрытые системы преодолевают ограничения, связанные с утомляемостью оператора, которые приводят к непостоянной глубине заделки на внутренних несущих стенах. Система пескоструйной обработки поддерживает точные расстояния и калиброванные углы, гарантируя полное покрытие и герметизацию глубоких углублений, сварных швов и каркасов балластных цистерн. Этот строго контролируемый процесс обеспечивает соответствие строгим стандартам чистоты ISO 8501-1 Sa 2.5/3.0 и полное соответствие требованиям IMO PSPC , точно фиксируя шероховатость поверхности в пределах спецификации Rz 40-75 микрометров . Эта автоматизированная среда обеспечивает безупречную металлическую основу для цинкосодержащих морских грунтовок, а мощная система извлечения постоянно поддерживает строгую герметичность и чистоту воздуха.
Для обеспечения многосменного производства и непрерывной износостойкости вся конструкция пескоструйного бокса рассчитана на экстремальную кинетическую прочность и полное отсутствие загрязнения абразивными частицами. Прочные, перекрывающиеся броневые облицовки из высокомарганцевой стали, надежно закрепленные снаружи с помощью потайных стопорных гаек, постоянно защищают основной несущий каркас от катастрофического износа. На выходе из технологического процесса синхронизированная регулируемая по высоте нейлоновая роликовая щетка и линейные пневматические ножи высокого давления механически удаляют остаточную грязь из сложных структурных каналов. Такая массивная конструкция обеспечивает чистоту цеха и полное соответствие экологическим нормам, одновременно снижая частоту технического обслуживания внутренних изнашиваемых компонентов во время критически важных производственных графиков на верфи.
Технические меры безопасности для стандартов ИМО PSPC по взрывным работам
-
 Полное удаление накипи
Многоугольная компоновка шлифовального круга обеспечивает полное абразивное покрытие сложных стальных кромок.
-
 Контроль искажений
Калиброванная кинетическая векторная балансировка предотвращает деформацию тонких листов корпуса на постоянной основе.
-
 Сертификация ИМО PSPC
Стабильная чистота Sa 2.5/3.0 обеспечивает точный профиль закрепления для морских грунтовок.
-
 Пневматические полы
Отсутствие механических всасывающих каналов предотвращает заклинивание конвейера из-за тяжелого шлака, образующегося на судостроительном заводе.
-
 Двухступенчатая медиа-очистка
Синхронизированные пневматические ножи высокого давления и роликовые щетки очищают все структурные загрязнения.