Выбор дробеметной установки начинается с анализа обрабатываемых деталей, а не только со сравнения мощности, размеров камеры или количества дробеметных аппаратов. Отливки, поковки, сварные конструкции и стальные профили могут требовать одинаковой по назначению очистки, но различия в размерах, геометрии, массе и способе перемещения приводят к выбору совершенно разных типов оборудования.
Например, небольшие прочные отливки, допускающие постоянный контакт друг с другом, можно обрабатывать в галтовочной установке. Более крупные, тонкостенные или чувствительные детали часто требуют индивидуального подвешивания. Для листа и длинномерных профилей, напротив, может быть эффективнее непрерывная роликовая система.
Ошибочный выбор типа машины не всегда можно компенсировать увеличением времени обработки или мощности дробеметания. Неправильное перемещение изделия, зоны затенения и неподходящий способ транспортировки могут приводить к неравномерной очистке и снижению производительности.
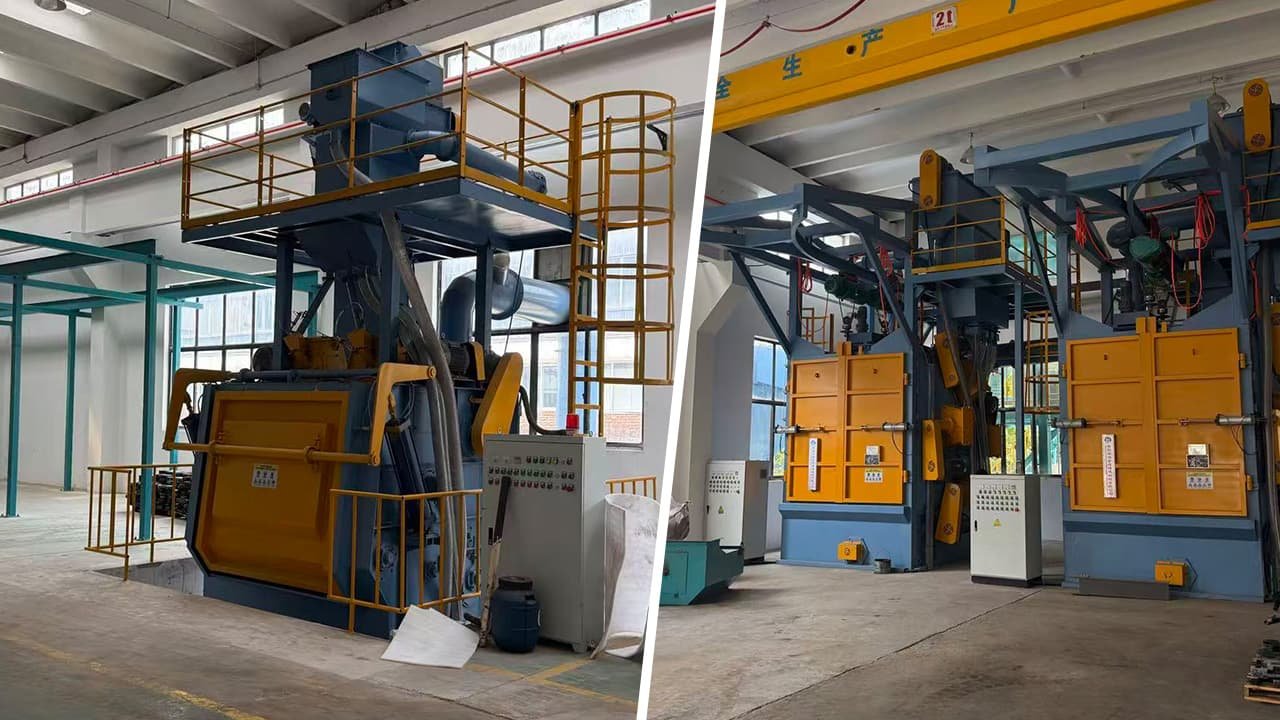
Форма и физические характеристики изделия определяют, каким способом его можно перемещать во время дробеметной обработки. Один из первых вопросов при подборе оборудования — может ли деталь свободно переворачиваться в рабочей камере или она должна сохранять контролируемое положение.
Небольшие прочные отливки и поковки часто выдерживают многократный контакт между собой и поэтому подходят для галтовочной обработки. Тонкостенные детали, изделия с чувствительными кромками, выступающими элементами или уже обработанными поверхностями при таком движении могут повреждаться. Для них может потребоваться индивидуальная подвеска или транспортирующая система, удерживающая изделия раздельно.
Геометрия также определяет доступность поверхности для потока абразива. Плоский стальной лист сравнительно легко обрабатывать при прохождении через дробеметную камеру, тогда как глубокие углубления, внутренние углы, рёбра и перекрывающиеся поверхности могут создавать зоны ограниченного доступа.
Поэтому недостаточно проверить, помещается ли изделие в рабочую камеру. Необходимо оценить, может ли выбранная система безопасно перемещать его и обеспечивать достаточное воздействие абразива на все поверхности, которые должны быть очищены.
Для небольших отливок и поковок основным критерием является способность деталей выдерживать непрерывное переворачивание и контакт друг с другом. Прочные изделия относительно простой формы обычно подходят для галтовочных установок с резиновой или металлической лентой, а также для барабанных систем, позволяющих очищать целую партию за один цикл.
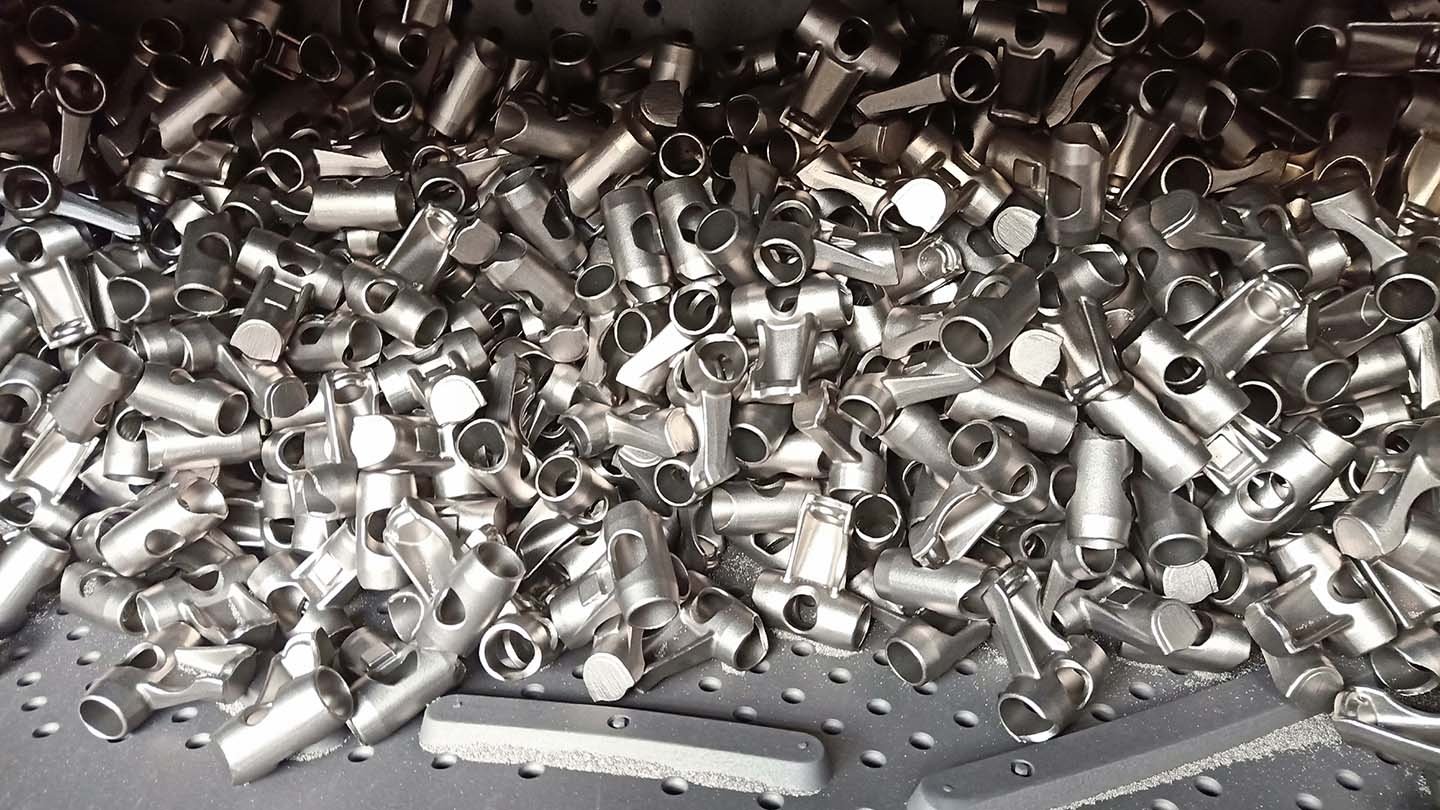
Однако небольшой размер сам по себе ещё не означает, что изделие подходит для галтовки. Тонкостенные отливки, детали с хрупкими выступами, обработанными поверхностями или чувствительными кромками могут повреждаться при взаимных ударах.
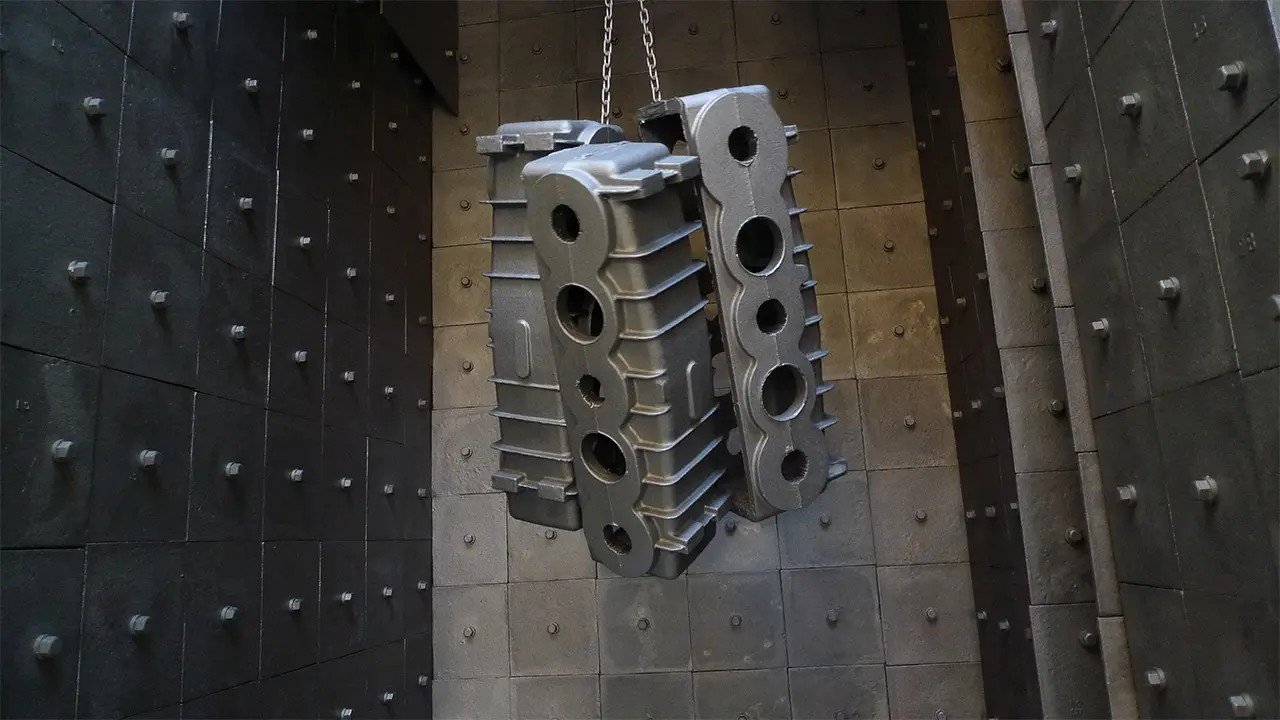
В таких случаях даже относительно небольшую деталь целесообразно подвешивать отдельно. Крюковая система позволяет сохранять изделия раздельно и контролировать их положение во время обработки.
Следует также учитывать взаимное зацепление деталей. Изделия, которые сцепляются, укладываются плотными слоями или ограничивают движение друг друга, могут получать недостаточное воздействие абразива внутри галтовочной машины. Поэтому практический критерий выбора — не только размер, а возможность свободного и безопасного перемещения деталей.
Сварные конструкции и элементы металлопроката значительно различаются по размерам и геометрии, поэтому способ их транспортировки становится одним из основных критериев выбора оборудования.
Роликовые проходные установки обычно подходят для стальных листов, балок, швеллеров и профилей, которые могут устойчиво перемещаться по роликам через рабочую камеру. Такая схема особенно эффективна при повторяющейся обработке однотипной продукции и необходимости непрерывного производственного потока.
Крюковая установка чаще подходит для сварных узлов неправильной формы, массивных конструкций и изделий, которые невозможно надёжно поддерживать на роликовом конвейере. При подвешивании деталь может вращаться во время обработки, однако оснастка должна быть спроектирована так, чтобы минимизировать поверхности, закрытые от потока абразива.
Например, прямолинейная двутавровая балка хорошо подходит для роликовой проходной линии, тогда как сварная рама со сложными выступающими элементами может требовать индивидуального подвешивания. Решение определяется устойчивостью изделия при транспортировке и доступностью необходимых поверхностей для дробеметания.
Некоторые изделия необходимо очищать абразивом, но они не выдерживают постоянных ударов, характерных для галтовочной обработки. Тонкостенные детали, отдельные точные компоненты и изделия с чувствительными элементами требуют более контролируемого способа транспортировки.
Сетчатый конвейер может быть подходящим решением, поскольку детали перемещаются через рабочую камеру на движущейся ленте и не подвергаются постоянному хаотичному переворачиванию и взаимному контакту.
Однако сетчатая транспортировка не является универсальным решением для всех чувствительных изделий. Контакт детали с лентой может создавать зоны ограниченного воздействия абразива, а лёгкие или неустойчивые компоненты требуют правильного позиционирования.
Если существует риск повреждения изделия, конфигурацию следует выбирать по требуемому состоянию поверхности, допустимому способу перемещения и результатам пробной обработки представительных образцов, а не только по названию типа машины.
Изделия из одного и того же материала не обязательно должны обрабатываться на одинаковом оборудовании. Различия в геометрии, допустимом способе перемещения и условиях производства могут привести к совершенно разным решениям.
Например, два литейных предприятия могут выпускать чугунные детали. На одном производятся небольшие массивные отливки, способные выдерживать многократный контакт — для них эффективна пакетная галтовочная обработка. На другом выпускаются тонкостенные отливки со сложными выступами, которые могут повреждаться при переворачивании, поэтому более подходящей становится крюковая система.
Аналогичная ситуация возникает в производстве металлоконструкций. Прямые стальные балки обычно удобно транспортировать через роликовую установку. Сварной узел из тех же профилей может иметь выступающие элементы, смещённый центр тяжести или недостаточное количество опорных точек, что делает перемещение по роликам нестабильным.
Поэтому оборудование следует выбирать по реальной детали, а не только по материалу или общему названию изделия. Если подходящая схема не очевидна, чертежи, фотографии и пробная обработка помогают проверить способ транспортировки и доступность поверхности до утверждения окончательной конфигурации.
Перед окончательным выбором оборудования необходимо подтвердить несколько основных характеристик изделия и производственного процесса:
Размеры и масса. Максимальные габариты изделия, масса одной детали и ограничения, связанные с её загрузкой и перемещением.
Геометрия и чувствительность к повреждениям. Может ли изделие свободно переворачиваться, необходимо ли подвешивание или требуется устойчивое положение на конвейере.
Доступность поверхности. Какие участки необходимо очистить и существуют ли углубления, внутренние углы или зоны, закрытые от прямого воздействия абразива.
Производительность. Количество деталей, размер партии и необходимость непрерывной или более гибкой периодической обработки.
Требуемый результат очистки. Исходное состояние поверхности и состояние, которое необходимо получить после дробеметной обработки.
Если вместе с этими данными предоставить производителю фотографии или технические чертежи деталей, можно заранее оценить подходящий способ транспортировки, возможные зоны затенения и ограничения процесса до выбора окончательной модели установки.
Подходящая дробеметная установка определяется не только размером или материалом изделия. Часто решающими становятся способ перемещения детали, доступность её поверхностей для абразива и возможность обработки без механических повреждений. Галтовочные, крюковые, роликовые и сетчатые системы имеют собственные преимущества и ограничения, поэтому выбор следует начинать с анализа реального изделия и производственного процесса.
Нужна помощь с выбором дробеметной установки?
Отправьте HQAMUR чертежи или фотографии изделий, максимальные размеры и массу, объём производства и требования к очистке. Наши инженеры помогут определить подходящий способ транспортировки и конфигурацию оборудования.
Технические материалы, проекты и новости HQAMUR
№ 867, проспект Сентури,Новый район Западного побережья, Циндао, провинция Шаньдун, Китай
Наша инженерная команда готова разработать оптимальные решения по дробеструйной обработке и подготовке поверхности, адаптированные к вашим производственным потребностям.
 English
