Стабильность качества дробеметной обработки зависит не только от мощности дробеметных аппаратов или скорости конвейера. Одним из ключевых факторов является рабочая смесь абразива — фактическое сочетание новых, частично изношенных и более мелких частиц, постоянно циркулирующих внутри установки.
Если обслуживающий персонал периодически добавляет большие объёмы нового абразива без контроля гранулометрического состава, ударная энергия и характер воздействия на поверхность начинают заметно изменяться. В результате одна и та же машина может демонстрировать разную скорость удаления окалины, неодинаковый профиль поверхности и нестабильный расход абразива от смены к смене.
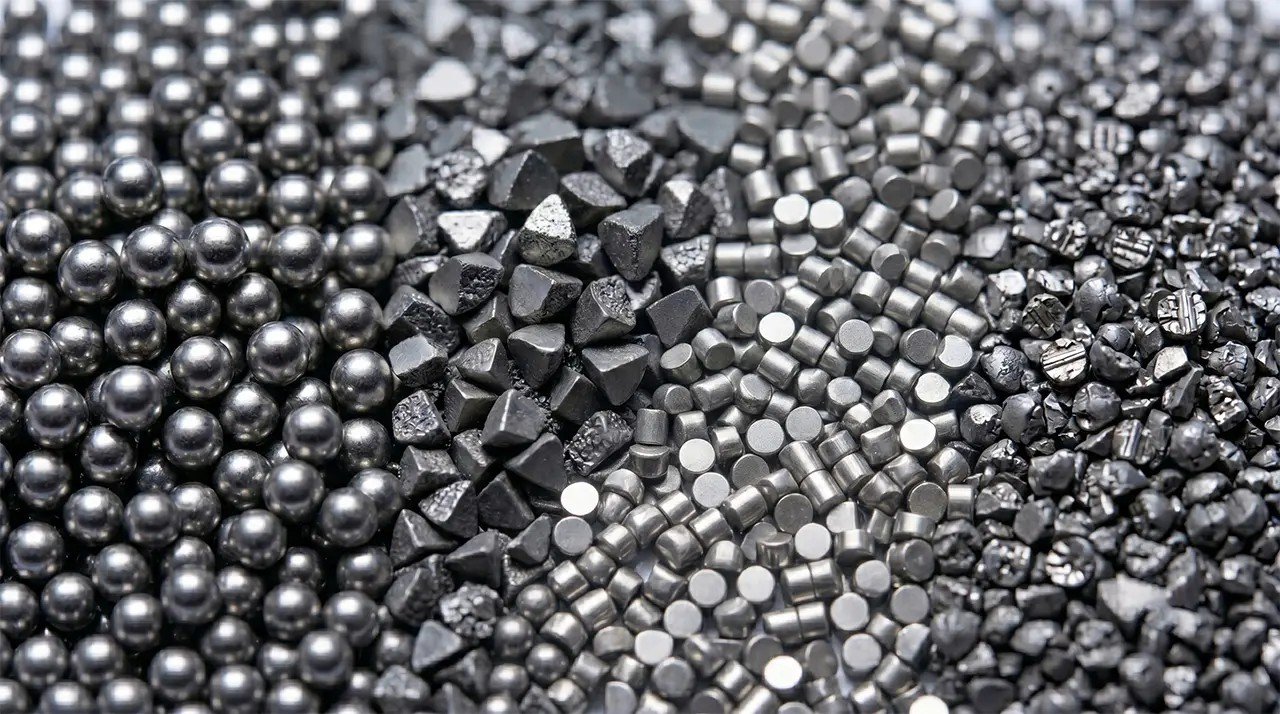
В процессе эксплуатации частицы металлического абразива постепенно изнашиваются, уменьшаются в размере и изменяют форму. Одновременно часть материала удаляется сепаратором вместе с пылью и разрушенной мелкой фракцией, а система автоматического или ручного пополнения вводит новый абразив.
Поэтому внутри исправно работающей машины обычно находится не один номинальный размер дроби, а определённое распределение частиц разных размеров и степени износа. Именно это распределение формирует фактическую рабочую смесь и определяет плотность ударов, энергию отдельных частиц и характер формируемого профиля.
Резкая загрузка большого количества нового крупного абразива временно смещает баланс смеси в сторону более тяжёлых частиц. Это может повысить среднюю энергию удара, но одновременно изменить шероховатость поверхности, нагрузку на дробеметные аппараты и скорость износа внутренних компонентов. Более стабильный подход — регулярное дозированное пополнение с контролем фактического состава рабочей смеси.
При подготовке H-балок, толстых листов и других элементов конструкционной стали основной задачей часто является быстрое удаление плотной прокатной окалины с одновременным формированием равномерного профиля поверхности перед нанесением покрытия.
Сферическая стальная дробь обладает высокой ударной эффективностью и хорошо разрушает плотные оксидные слои. Угловатая стальная крошка обеспечивает более выраженное режущее воздействие и может способствовать формированию более выраженного профиля поверхности.
Для рассматриваемого в исходном материале применения в качестве отправной точки предлагается смесь примерно из 30% сферической дроби S390–S460 и 70% стальной крошки G25–G40. Целевой профиль поверхности находится приблизительно в диапазоне Rz 45–75 мкм.
Такое соотношение не следует рассматривать как универсальную формулу. Фактический баланс зависит от исходной окалины, толщины и марки стали, количества дробеметных аппаратов, скорости линии и требований конкретной системы покрытия. При слишком агрессивном составе профиль может стать чрезмерно глубоким, что увеличивает расход грунта для достижения требуемой толщины сухой плёнки.
Для небольших и средних автомобильных отливок и поковок задача отличается от очистки тяжёлой конструкционной стали. Здесь часто требуется удалить окалину, остатки формовочного материала и заусенцы, сохраняя геометрию детали и избегая чрезмерно грубого воздействия на кромки и чувствительные поверхности.
Для таких задач обычно предпочтительнее мелкая сферическая дробь, например S110, либо другой металлический абразив, подобранный по материалу детали и требованиям процесса. Большое количество относительно мелких частиц увеличивает плотность ударов и помогает обрабатывать углубления и сложные участки поверхности.
В установках периодического действия рабочая смесь постепенно формируется из нового и уже кондиционированного абразива. В исходной технологической рекомендации рассматривается ориентир примерно 70% стабилизированной рабочей фракции и 30% нового пополняющего материала.
Этот баланс необходимо подтверждать опытной обработкой конкретных деталей. Геометрия изделия, твёрдость материала, время цикла, загрузочная масса и допустимость контакта деталей между собой могут существенно изменять оптимальный размер и состав абразива.
Даже при использовании одного типа абразива рабочая смесь не остаётся неизменной. Более крупные частицы постепенно изнашиваются и переходят в меньшие фракции, часть дроби раскалывается, а слишком мелкий материал должен выводиться из системы сепарации.
Если удаление мелкой фракции происходит слишком медленно, в системе накапливается большое количество частиц с низкой индивидуальной энергией удара. Если же сепаратор настроен слишком агрессивно, вместе с отходами могут удаляться ещё работоспособные частицы среднего размера.
Поэтому контроль рабочей смеси включает не только пополнение нового материала, но и регулярную проверку сепаратора, сит, подачи абразива и количества отходов. На стабильной линии скорость образования мелкой фракции и скорость добавления нового абразива должны находиться в устойчивом равновесии.
Воздушный сепаратор должен отделять пыль, окалину и разрушенную мелкую фракцию от пригодного металлического абразива. Его настройка напрямую влияет на гранулометрический состав материала, который возвращается в рабочий цикл.
Слишком высокий воздушный поток может уносить в отходы полезную промежуточную фракцию и увеличивать расход нового абразива. Недостаточная аспирация, напротив, позволяет пыли и слишком мелким частицам возвращаться в дробеметную камеру, ухудшая качество рабочей смеси и состояние очищенной поверхности.
Поэтому параметры импульсного картриджного фильтра, воздушного сепаратора и циркуляционной системы должны настраиваться совместно. Цель заключается не в максимальном удалении материала из контура, а в стабильном отделении непроизводительной пыли и изношенной фракции при сохранении пригодного абразива.
Для правильно спроектированной и обслуживаемой системы аспирации возможно достижение низких концентраций пыли на выбросе. В исходной статье приводится ориентир менее 10 мг/м³, однако фактическое значение зависит от конструкции фильтра, объёма воздуха, характеристик пыли, состояния фильтрующих элементов и применимых местных требований.
Стабильная дробеметная обработка начинается с контроля не только нового абразива, но и всей циркулирующей рабочей смеси. Соотношение крупных и мелких частиц, форма абразива, интенсивность пополнения, эффективность сепарации и параметры аспирации взаимосвязаны. Вместо периодической загрузки больших объёмов нового материала более надёжный подход заключается в регулярном дозированном пополнении и контроле фактического состояния рабочей смеси по результатам обработки поверхности.
Подбор дробеметного процесса и рабочей смеси абразива
HQAMUR проектирует дробеметные установки и подбирает рабочие параметры с учётом материала изделия, исходного загрязнения, требуемого профиля поверхности, производительности и особенностей системы рециркуляции абразива.
Технические материалы, проекты и новости HQAMUR
№ 867, проспект Сентури,Новый район Западного побережья, Циндао, провинция Шаньдун, Китай
Наша инженерная команда готова разработать оптимальные решения по дробеструйной обработке и подготовке поверхности, адаптированные к вашим производственным потребностям.
 English
