Тяжёлые двутавровые балки, сварные балки переменного сечения и другие крупные несущие металлоконструкции в процессе горячей прокатки, термической резки и сварки подвергаются неоднородному нагреву и охлаждению. В результате в материале формируются остаточные напряжения, особенно в зоне сварных соединений и участках термического влияния.
Дробеметная обработка таких изделий используется прежде всего для удаления окалины, ржавчины и загрязнений и формирования стабильного профиля поверхности перед окраской. Интенсивное воздействие металлического абразива также изменяет состояние тонкого приповерхностного слоя, однако этот эффект необходимо отличать от полноценного снятия внутренних сварочных напряжений.
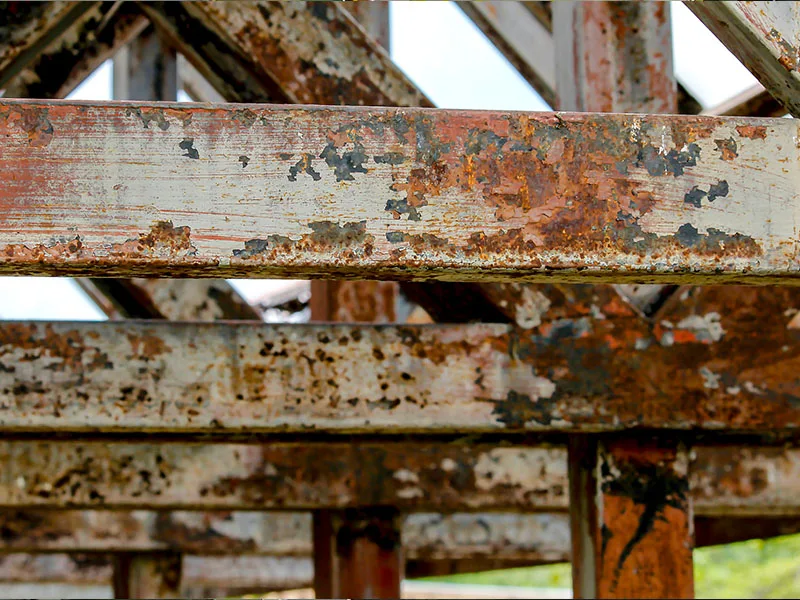
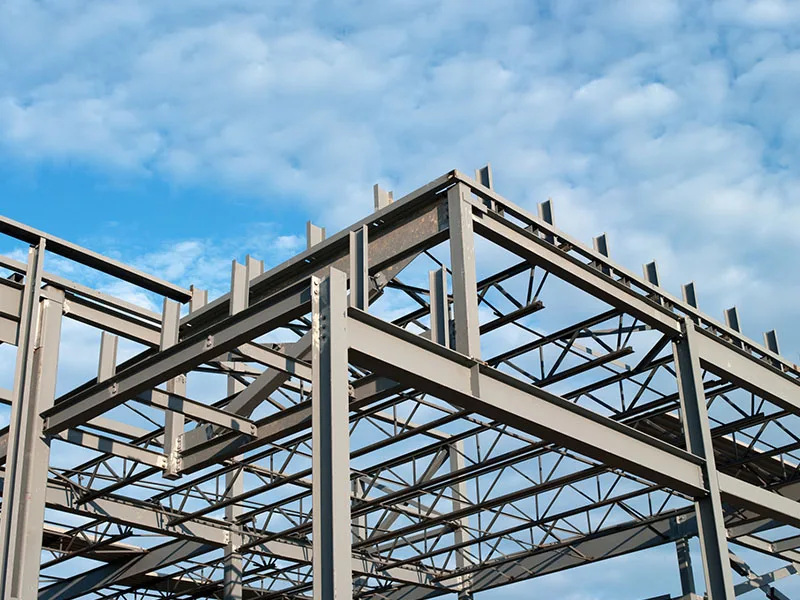
Тяжёлые H-балки применяются в высотном строительстве, промышленных зданиях, мостовых сооружениях и других конструкциях, воспринимающих значительные статические и динамические нагрузки. При изготовлении таких элементов толстые стальные секции подвергаются прокатке, газовой или плазменной резке, сборке и сварке.
Неравномерный нагрев и последующее охлаждение создают сложное распределение остаточных напряжений. Наиболее высокие локальные напряжения могут возникать рядом со сварными швами и в зоне термического влияния. При циклической эксплуатации эти участки требуют особого внимания с точки зрения усталостной прочности.
При проектировании ответственных сварных конструкций контроль таких напряжений выполняется методами, предусмотренными технологией производства и проектной документацией. Дробеметную очистку при этом следует рассматривать прежде всего как этап подготовки и модификации поверхности, а не как замену термическому снятию остаточных напряжений.
В дробеметной установке металлический абразив ускоряется дробеметными аппаратами и с высокой скоростью воздействует на поверхность балки. Миллионы отдельных ударов удаляют прокатную окалину, ржавчину и другие поверхностные загрязнения, одновременно формируя характерный микрорельеф стали.
Каждый удар вызывает небольшую локальную пластическую деформацию в приповерхностной зоне. При определённых сочетаниях материала, формы и размера дроби, скорости частиц и интенсивности обработки в тонком поверхностном слое могут формироваться сжимающие остаточные напряжения.
Однако обычная промышленная дробеметная очистка и контролируемое дробеструйное упрочнение — shot peening — имеют разные технологические цели. Если требуется гарантированное изменение остаточных напряжений или повышение усталостной прочности, параметры процесса должны назначаться и подтверждаться отдельно.
Сжимающие остаточные напряжения в приповерхностном слое могут препятствовать раскрытию и распространению усталостных трещин, поскольку частично компенсируют растягивающие напряжения, возникающие при эксплуатации конструкции.
На сварных элементах наиболее критичными остаются зоны геометрической концентрации напряжений, сварные швы и участки термического влияния. Для ответственных конструкций эффект поверхностной обработки необходимо оценивать совместно с качеством сварки, геометрией шва, маркой стали и фактическим спектром рабочих нагрузок.
Дробеметная обработка также не является самостоятельным методом устранения водородного растрескивания. Если технология изготовления предусматривает риск диффузионного водорода, применяются соответствующие сварочные режимы, предварительный и последующий подогрев и другие предусмотренные технологией меры.
Помимо очистки поверхности дробеметный процесс формирует микрорельеф, необходимый для механического сцепления грунтовочного покрытия со сталью. Для тяжёлых промышленных систем окраски требуемый профиль определяется спецификацией конкретного покрытия и условиями эксплуатации конструкции.
В рассматриваемом диапазоне обработки профиль Rz может находиться приблизительно на уровне 45–75 мкм. Слишком гладкая поверхность ухудшает механическое сцепление покрытия, тогда как чрезмерно агрессивный профиль увеличивает расход грунта и может затруднять полноценное перекрытие вершин микрорельефа.
Поэтому скорость конвейера, расход и состав абразива, состояние дробеметных аппаратов и положение факела дроби должны контролироваться как единая система. Целью является не максимальная шероховатость, а стабильная поверхность, соответствующая требованиям последующей окраски.
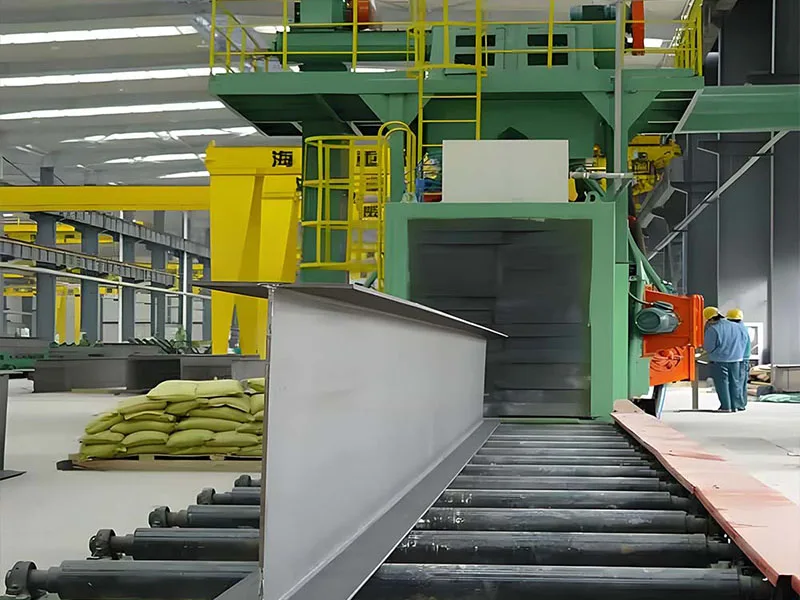
Геометрия тяжёлой двутавровой балки значительно сложнее плоского стального листа. Необходимо одновременно обработать наружные и внутренние поверхности полок, стенку балки и переходные зоны между ними. При ручной абразивоструйной очистке равномерность результата во многом зависит от оператора.
Специализированная роликовая дробеметная установка использует несколько дробеметных аппаратов, расположенных под различными углами. Их схема рассчитывается так, чтобы абразивный поток одновременно охватывал стенку и обе полки H-балки во время непрерывного прохождения изделия через рабочую камеру.
Автоматическая синхронизация скорости роликового конвейера, подачи абразива и мощности дробеметных аппаратов помогает снизить разброс качества между различными зонами изделия. При правильно подобранном режиме поверхность может стабильно подготавливаться до степени Sa 2.5 перед нанесением защитного покрытия.
Такая схема подходит для тяжёлых H-балок, двутавров, сварных балок, коробчатых колонн и других крупногабаритных элементов строительных, мостовых и промышленных металлоконструкций.
Для тяжёлых двутавровых и сварных балок дробеметная обработка решает прежде всего задачу стабильной очистки и формирования поверхности перед окраской. Ударное воздействие металлической дроби может дополнительно изменять состояние тонкого приповерхностного слоя и формировать сжимающие остаточные напряжения, однако этот эффект не следует смешивать с полноценным снятием сварочных напряжений. Для серийного производства автоматическая роликовая линия обеспечивает более равномерную обработку стенок и полок балки и стабильную подготовку поверхности до требуемого уровня.
Роликовая дробеметная установка для H-балок
HQAMUR разрабатывает специализированные проходные дробеметные системы для тяжёлых H-балок, двутавров, сварных балок и других крупногабаритных металлоконструкций с учётом размеров профиля, массы изделия, требуемой степени очистки и производительности линии.
Технические материалы, проекты и новости HQAMUR
№ 867, проспект Сентури,Новый район Западного побережья, Циндао, провинция Шаньдун, Китай
Наша инженерная команда готова разработать оптимальные решения по дробеструйной обработке и подготовке поверхности, адаптированные к вашим производственным потребностям.
 English
