Подготовка конструкционной стали до степени Sa 2.5 по ISO 8501-1 является одним из основных требований перед нанесением высокоэффективных промышленных и антикоррозионных покрытий. Для H-балок, швеллеров, стальных листов и тяжёлых сварных профилей результат должен быть не только визуально чистым, но и стабильным по всей геометрии изделия.
На роликовой дробеметной линии достижение Sa 2.5 зависит от совокупности параметров: состава рабочей смеси абразива, скорости и расположения дробеметных аппаратов, расхода дроби, эффективности сепарации и скорости движения конвейера. Настройка только одного параметра редко обеспечивает устойчивый результат при изменении исходной степени коррозии или геометрии профиля.
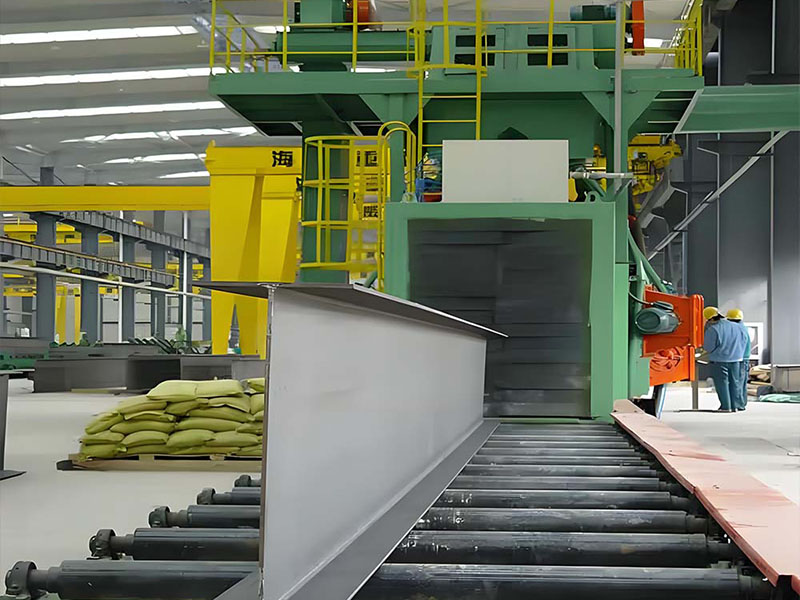
Степень Sa 2.5 по ISO 8501-1 соответствует очень тщательной абразивоструйной очистке. Прокатная окалина, ржавчина, старые покрытия и другие видимые загрязнения должны быть практически полностью удалены. Допускаются только незначительные остаточные следы в виде лёгких пятен или полос.
Для тяжёлых стальных профилей задача усложняется их геометрией. У H-балки абразив должен равномерно воздействовать не только на наружные поверхности полок, но и на стенку, внутренние поверхности полок и переходные зоны. Недостаточное перекрытие потоков дроби приводит к механическим теням и локальной недоочистке.
Поэтому получение Sa 2.5 следует рассматривать как результат правильно настроенной системы, а не только как следствие высокой мощности дробеметных аппаратов.
| ISO 8501-1 | SSPC / NACE | Состояние поверхности |
|---|---|---|
| Sa 1 | SSPC-SP7 / NACE No. 4 | Лёгкая абразивоструйная очистка с удалением рыхлой окалины, ржавчины и загрязнений. |
| Sa 2 | SSPC-SP6 / NACE No. 3 | Тщательная очистка с удалением основной части окалины и ржавчины. |
| Sa 2.5 | SSPC-SP10 / NACE No. 2 | Очень тщательная очистка до почти белого металла; допускаются только незначительные следы загрязнений. |
| Sa 3 | SSPC-SP5 / NACE No. 1 | Очистка до визуально чистого металла без видимых остатков окалины и ржавчины. |
При выборе степени очистки необходимо руководствоваться требованиями конкретной системы покрытия и проектной спецификацией. Более высокая степень очистки сама по себе не заменяет контроль профиля шероховатости, пыли и других параметров подготовленной поверхности.
Стабильная рабочая смесь является одним из ключевых условий повторяемой дробеметной обработки. Сферическая стальная дробь обеспечивает высокую ударную энергию и эффективно разрушает плотную прокатную окалину, тогда как угловатая стальная крошка оказывает более выраженное режущее воздействие и способствует формированию профиля поверхности.
Для рассматриваемой конфигурации исходная технологическая рекомендация предусматривает рабочую смесь примерно из 70% стальной дроби S330–S460 и 30% стальной крошки G40–G50. Такая комбинация ориентирована на удаление плотной окалины и формирование профиля Rz приблизительно 40–75 мкм.
Это соотношение не является универсальным для всех производств. Фактическая рабочая смесь должна корректироваться с учётом марки стали, исходной степени коррозии, требуемого профиля, скорости линии и характеристик применяемого покрытия. Сепаратор должен постоянно удалять пыль и разрушенную мелкую фракцию, чтобы состав циркулирующего абразива оставался стабильным.
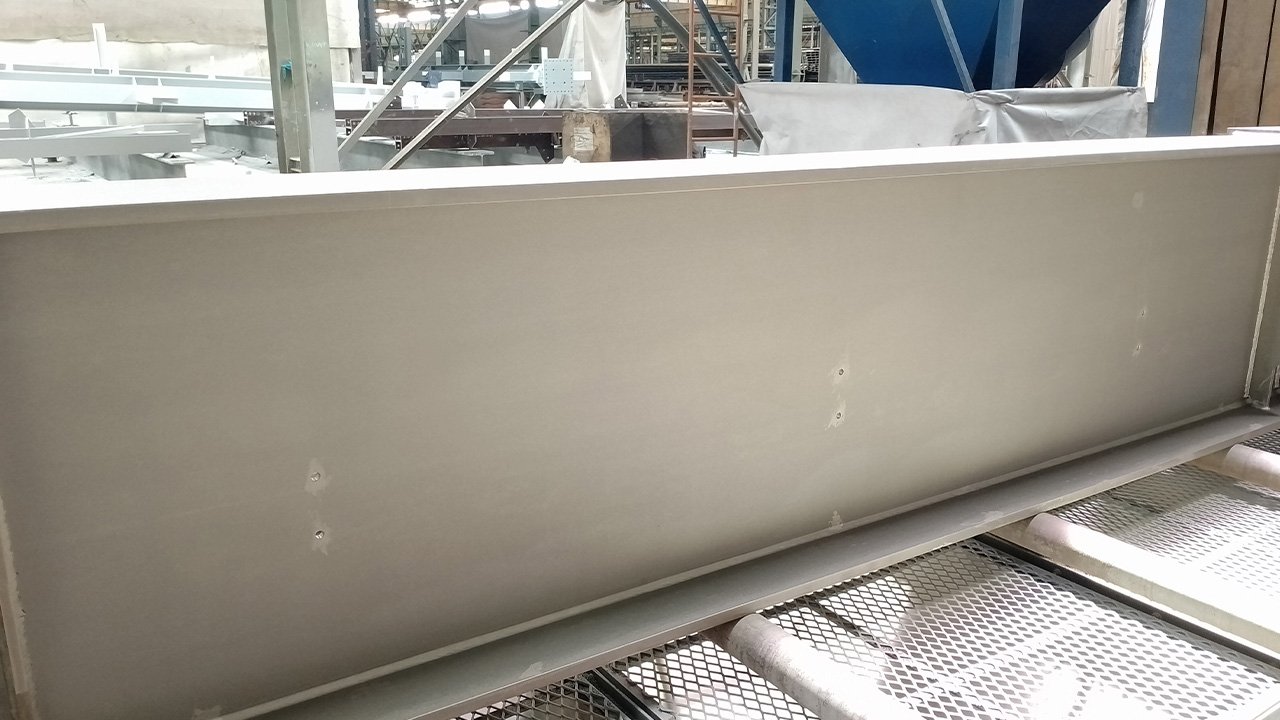
При обработке H-балок и высоких профилей важно не только количество дробеметных аппаратов, но и их пространственное расположение. Несколько потоков абразива должны взаимно перекрывать зоны обработки, чтобы минимизировать затенённые участки на стенке и внутренних поверхностях полок.
В исходной конфигурации линейная скорость лопаток дробеметного аппарата находится примерно в диапазоне 75–80 м/с, а частота вращения — около 2900 об/мин. Недостаточная скорость может снижать способность потока разрушать плотную окалину в труднодоступных зонах профиля, тогда как чрезмерная интенсивность увеличивает износ оборудования и может быть нежелательна для более тонких элементов.
Поэтому рабочая скорость определяется не по максимальному значению двигателя, а по фактическому состоянию поверхности, толщине и геометрии изделия, составу абразива и требуемой производительности линии.
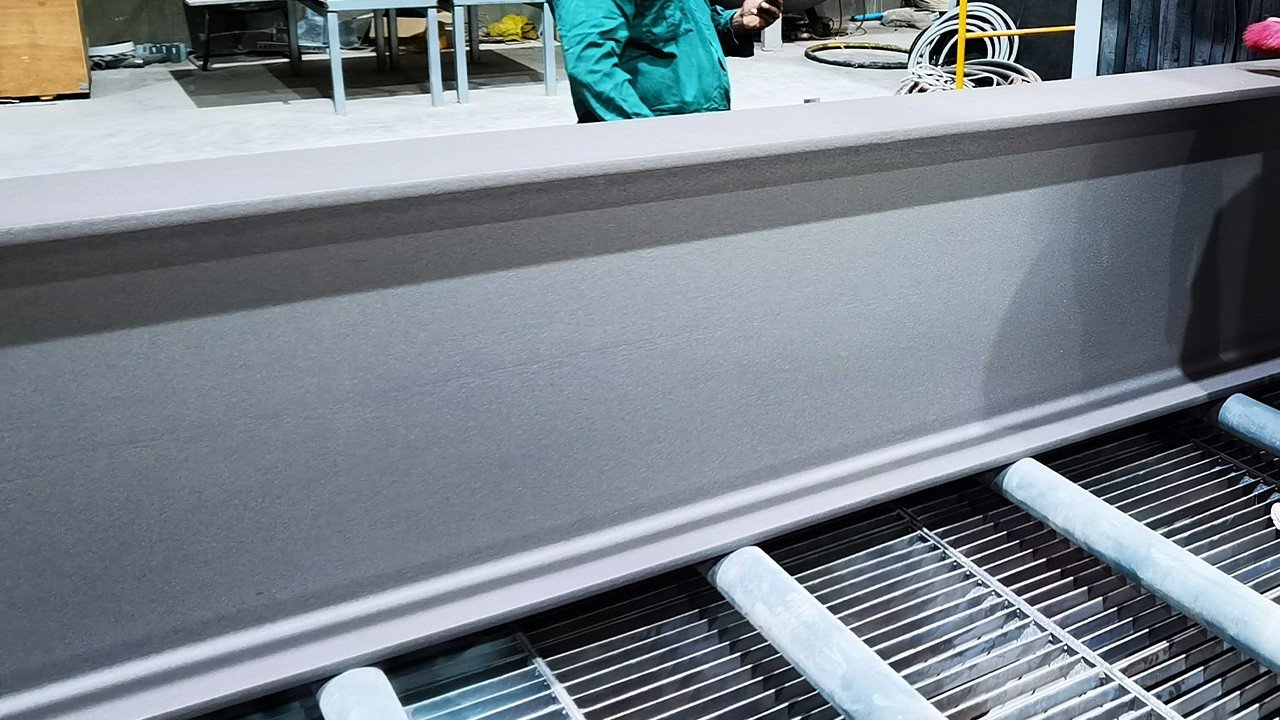
Одним из наиболее простых способов контроля стабильности процесса является наблюдение за рабочим током двигателей дробеметных аппаратов. При одинаковой настройке подачи абразива заметное изменение токовой нагрузки может указывать на нестабильную подачу дроби, изменение расхода или проблему в циркуляционной системе.
В исходной технологической рекомендации рабочая нагрузка двигателей поддерживается приблизительно на уровне 85–90% номинального тока. Однако конкретное допустимое значение всегда определяется характеристиками установленного двигателя, дробеметного аппарата и настройками производителя оборудования.
Не менее важна работа воздушного сепаратора. Недостаточный воздушный поток позволяет мелкой пыли и разрушенному абразиву возвращаться в рабочую камеру. Это изменяет состав рабочей смеси и может оставлять тёмные пылевые следы на уже очищенной поверхности.
Скорость роликового конвейера определяет время воздействия абразива на изделие. Для конструкционной стали с исходной степенью коррозии, близкой к Grade B, в рассматриваемой конфигурации ориентировочная скорость составляет около 1,2–2,5 м/мин. При более выраженной коррозии Grade C скорость может потребоваться уменьшить.
Окончательная настройка должна подтверждаться фактическим состоянием поверхности после обработки. Если отдельные зоны профиля не достигают требуемой чистоты, необходимо проверить не только скорость конвейера, но также состояние дробеметных аппаратов, направление факела, расход и гранулометрический состав абразива.
Стабильное достижение Sa 2.5 на конструкционной стали требует согласованной работы всей дробеметной системы. Рабочая смесь абразива, расположение и скорость дробеметных аппаратов, эффективность сепарации и скорость роликового конвейера должны рассматриваться как взаимосвязанные параметры. Для H-балок и сложных профилей особенно важна правильная многоколёсная схема, обеспечивающая равномерную обработку стенки, полок и внутренних зон за один проход.
Роликовая дробеметная установка для H-балок и конструкционной стали
HQAMUR разрабатывает проходные дробеметные линии для H-балок, двутавров, швеллеров, стальных листов и сварных конструкций с учётом размеров профиля, исходного состояния поверхности, требуемой степени очистки и производительности производства.
Технические материалы, проекты и новости HQAMUR
№ 867, проспект Сентури,Новый район Западного побережья, Циндао, провинция Шаньдун, Китай
Наша инженерная команда готова разработать оптимальные решения по дробеструйной обработке и подготовке поверхности, адаптированные к вашим производственным потребностям.
 English
