Перед нанесением систем 3LPE, 3LPP, FBE или жидких эпоксидных покрытий качество подготовки поверхности стальной трубы напрямую влияет на адгезию покрытия, устойчивость к катодному отслаиванию и долговечность всей антикоррозионной системы.
Для трубопроводного производства недостаточно просто удалить видимую ржавчину. Необходимо обеспечить требуемую степень очистки, контролируемый профиль поверхности, минимальное количество остаточной пыли и стабильное состояние металла непосредственно перед нанесением грунтовочного слоя.
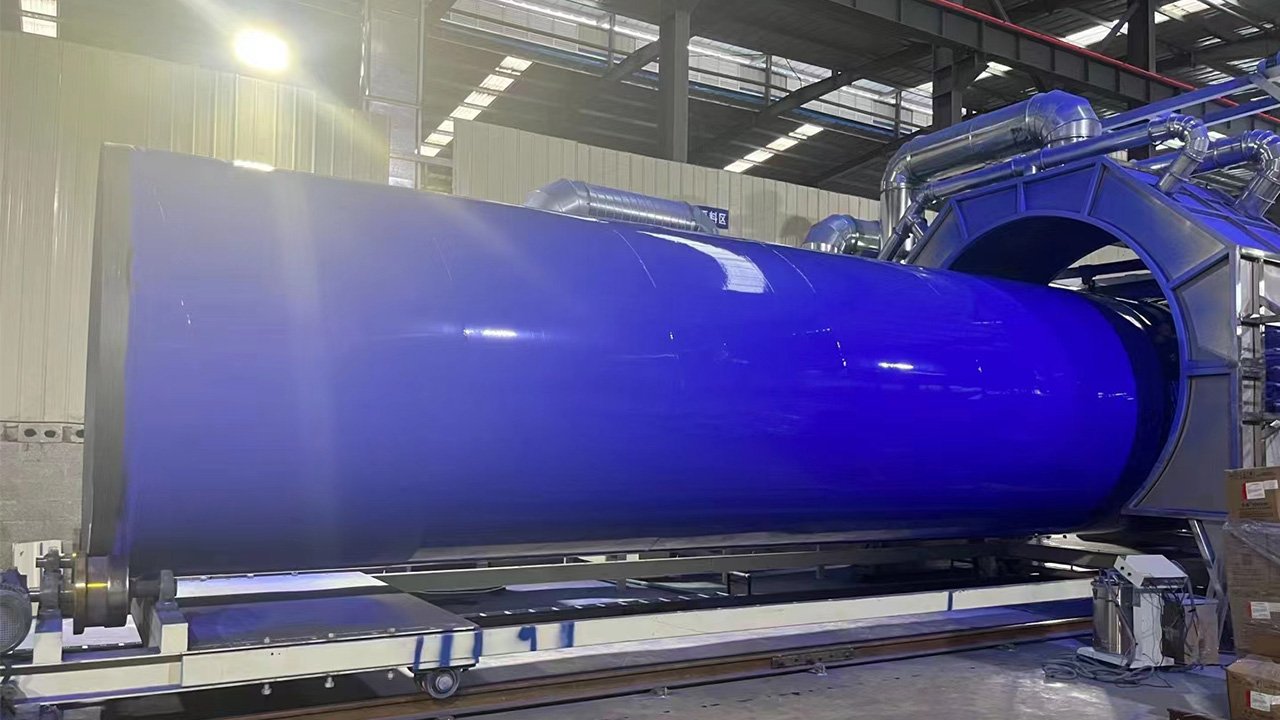
Для многих систем наружной антикоррозионной защиты труб проектная спецификация предусматривает степень очистки Sa 2.5 по ISO 8501-1. Это означает очень тщательную абразивоструйную очистку с практически полным удалением прокатной окалины, ржавчины, старых покрытий и других видимых загрязнений; допускаются только незначительные остаточные следы в виде лёгких пятен или полос.
Однако визуальная чистота сама по себе не обеспечивает надёжную адгезию покрытия. Для систем с эпоксидным грунтовочным слоем также требуется контролируемый профиль поверхности. В рассматриваемых трубопроводных применениях целевой диапазон может составлять приблизительно 50–90 мкм, но окончательное значение определяется спецификацией конкретного покрытия и требованиями его производителя.
После дробеметной обработки необходимо контролировать остаточную пыль, влагу и другие загрязнения. Особенно важно не допустить конденсации между очисткой и нанесением грунта, поскольку даже правильно сформированный профиль поверхности не компенсирует наличие влаги или загрязнений на металле.
Поэтому подготовка трубы под 3LPE или 3LPP должна рассматриваться как комплексный технологический процесс: степень очистки, профиль, обеспыливание и состояние поверхности перед нанесением покрытия контролируются совместно.
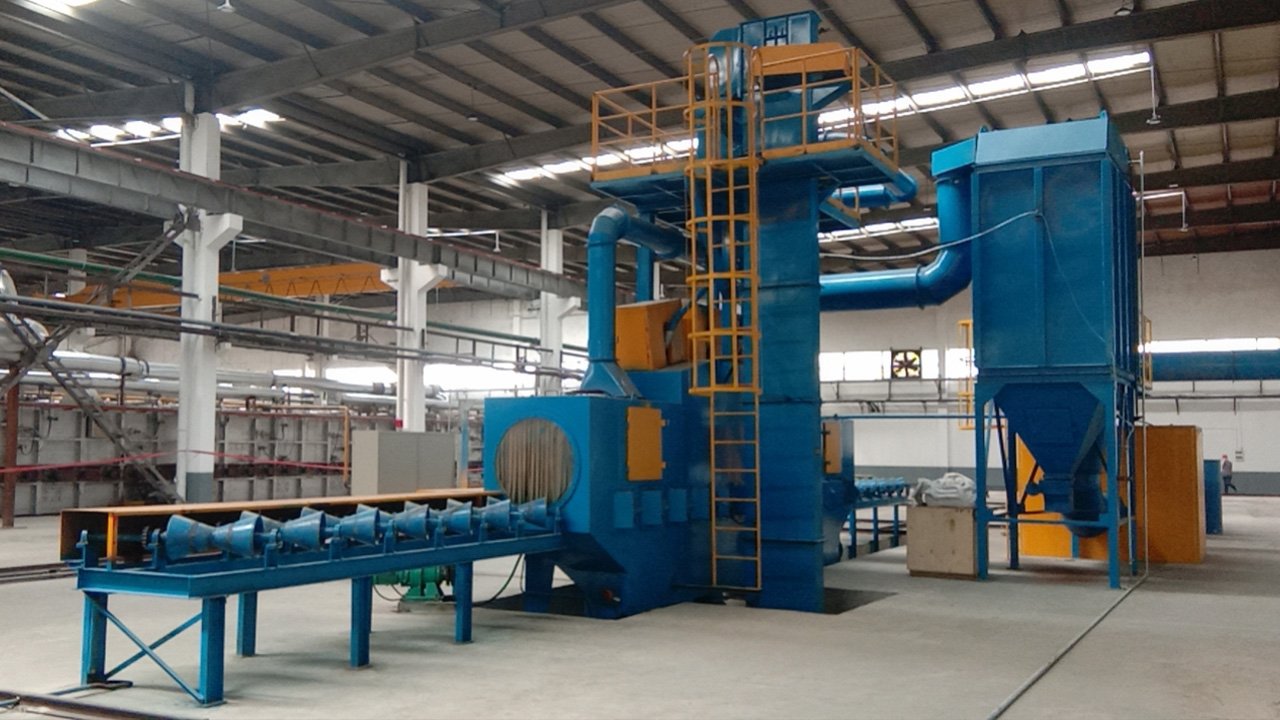
При обработке наружной поверхности цилиндрической трубы основная задача заключается в равномерном распределении энергии дробеметания по всей окружности. Если труба движется только линейно, отдельные зоны могут получать различную интенсивность воздействия.
Для решения этой задачи применяются косорасположенные приводные ролики. Во время прохождения через рабочую камеру труба одновременно перемещается вперёд и вращается вокруг собственной оси, формируя винтовое движение.
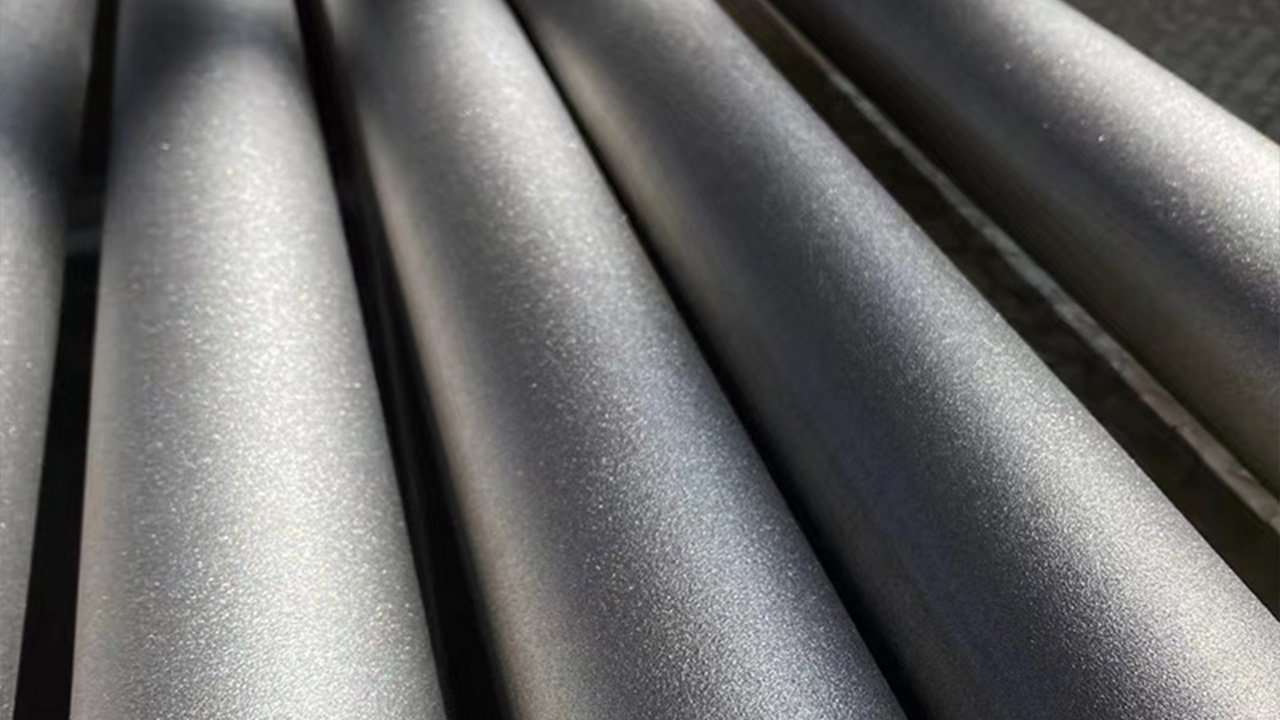
Такое сочетание поступательного и вращательного движения позволяет последовательно подводить всю окружность трубы под потоки абразива. Скорость подачи, скорость вращения и интенсивность работы дробеметных аппаратов должны быть синхронизированы между собой.
Рабочая смесь стальной дроби и крошки подбирается по исходному состоянию металла и требуемому профилю. Цель заключается не в максимальной шероховатости, а в получении равномерной поверхности по всей длине и окружности трубы без локальной недоочистки или чрезмерно агрессивного профиля.
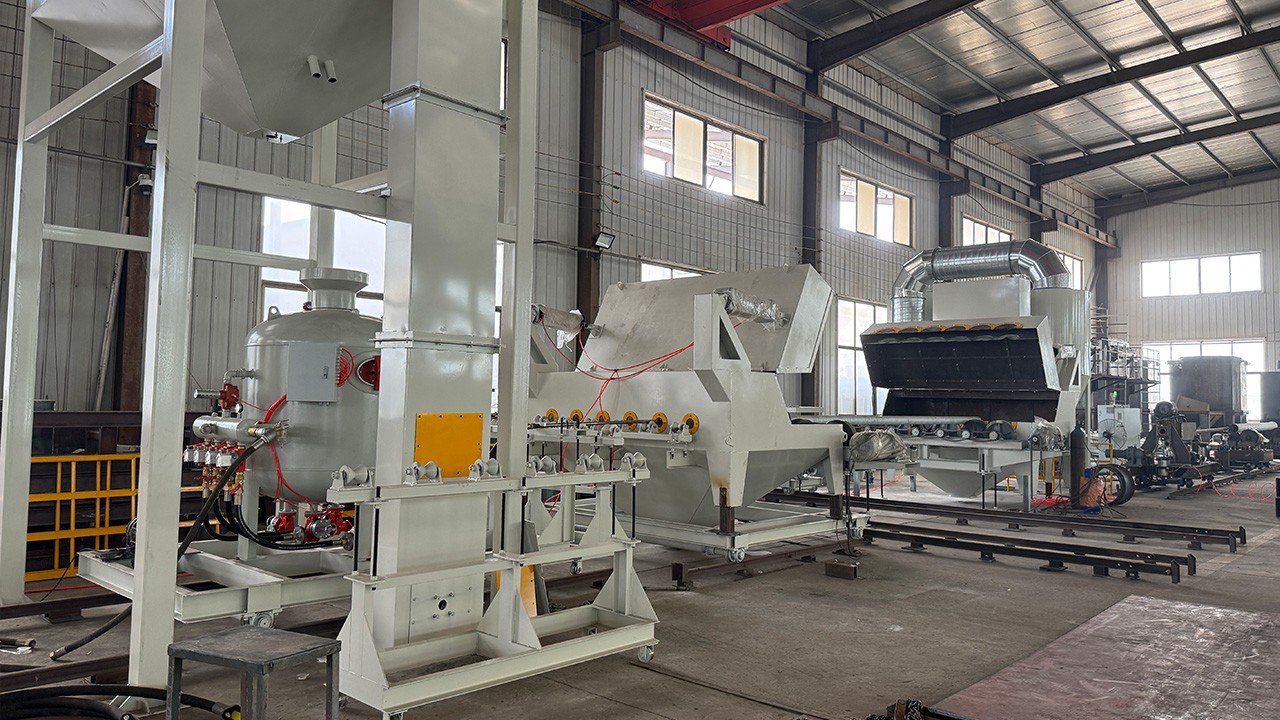
Внутренняя поверхность трубы создаёт другую инженерную задачу. Обычные крупные центробежные дробеметные аппараты невозможно разместить внутри большинства труб, поэтому применяются специализированные системы подачи абразива.
Для труб малого и среднего диаметра, ориентировочно с внутренним диаметром от 100 до 600 мм, могут применяться пневматические штанги с круговым отклоняющим соплом. Штанга вводится внутрь трубы, а при контролируемом обратном ходе абразив направляется по окружности на внутреннюю стенку.
Для труб большого диаметра, ориентировочно от 600 мм и выше, возможно применение моторизованных внутренних тележек с вращающимися или колебательными абразивоструйными головками. Конкретная конструкция определяется диаметром, длиной трубы, требуемой производительностью и характеристиками поверхности.
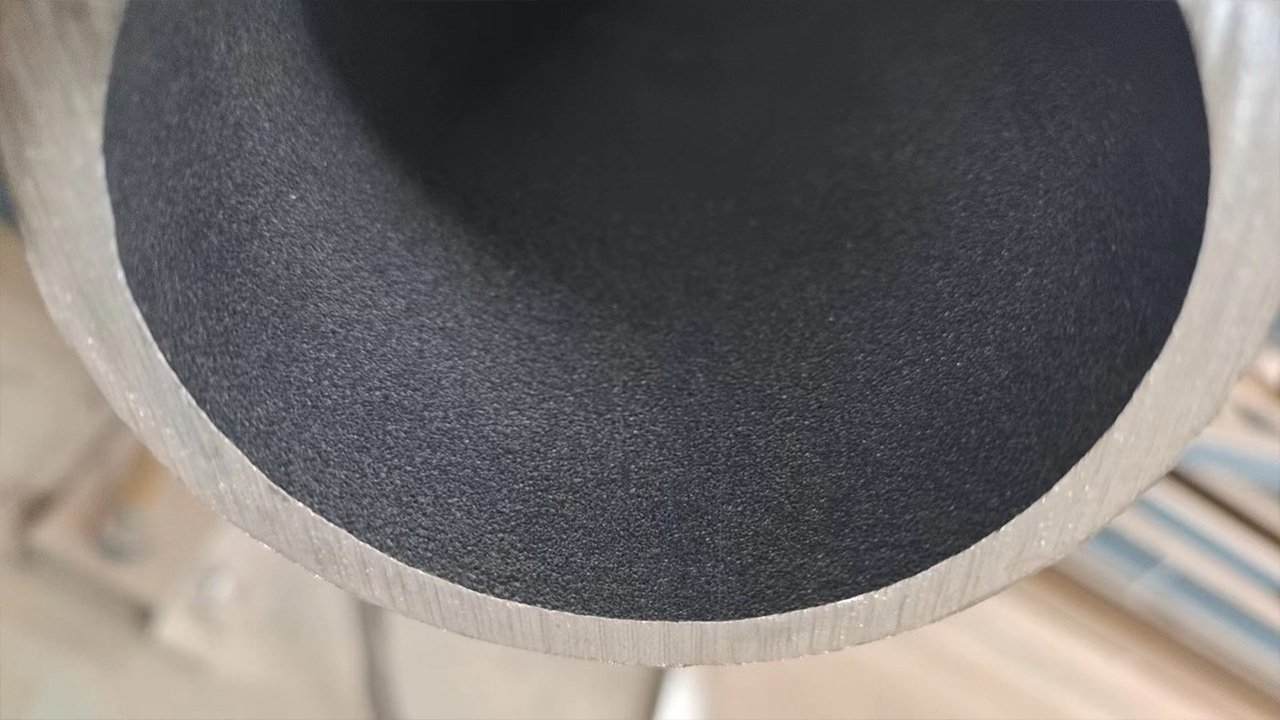
После внутренней обработки необходимо удалить отработанный абразив и мелкую пыль из длинной полости трубы. Для этого используются системы продувки и аспирации, которые предотвращают накопление остаточного материала и подготавливают внутреннюю поверхность к следующей технологической операции.
Для промышленной линии 3LPE или 3LPP дробеметная установка должна работать не как отдельная машина, а как часть единого технологического потока. Скорость очистки необходимо согласовывать с загрузкой труб, последующим обеспыливанием, нагревом, нанесением эпоксидного слоя и дальнейшими операциями покрытия.
Наиболее нагруженные зоны дробеметной камеры могут защищаться износостойкой высокомарганцовистой сталью Mn13. Это снижает прямой износ корпуса оборудования при длительной многосменной эксплуатации.
Воздушный сепаратор очищает циркулирующий металлический абразив от окалины, пыли и разрушенной мелкой фракции перед его повторной подачей в рабочую систему. Стабильность сепарации особенно важна для поддержания повторяемой интенсивности обработки и профиля поверхности.
Приводные ролики, дробеметные аппараты, внутренние штанги, системы аспирации и транспортировки могут быть объединены в централизованную PLC-систему управления. Это позволяет синхронизировать отдельные операции линии и уменьшить зависимость качества поверхности от ручной регулировки.
Надёжность антикоррозионной системы стальной трубы начинается ещё до нанесения первого слоя покрытия. Для линий 3LPE, 3LPP и FBE необходимо обеспечить требуемую степень очистки, контролируемый профиль поверхности, эффективное обеспыливание и равномерную обработку всей окружности трубы. Наружные и внутренние поверхности требуют различных технических решений, поэтому конфигурация оборудования должна определяться диаметром и длиной трубы, требуемой производительностью и спецификацией покрытия.
Дробеметные системы для наружной и внутренней поверхности стальных труб
HQAMUR проектирует автоматические линии подготовки стальных труб под антикоррозионные покрытия с учётом диаметра, длины, производительности, требуемой степени очистки и параметров последующей системы 3LPE, 3LPP или FBE.
Технические материалы, проекты и новости HQAMUR
№ 867, проспект Сентури,Новый район Западного побережья, Циндао, провинция Шаньдун, Китай
Наша инженерная команда готова разработать оптимальные решения по дробеструйной обработке и подготовке поверхности, адаптированные к вашим производственным потребностям.
 English
