Тяжёлые чугунные отливки — станины станков, корпуса редукторов, блоки судовых дизельных двигателей и другие крупные детали — часто требуют последующей высокоточной обработки на станках с ЧПУ. Однако сразу после литейного производства их поверхность может быть покрыта прочно связанным формовочным песком, пригаром, оксидными слоями и другими остатками литейного процесса.
Если такие загрязнения не удалить до механической обработки, твёрдые минеральные частицы могут резко ускорить абразивный износ дорогостоящего режущего инструмента. Одновременно плотный слой песка и оксидов способен скрывать пористость, раковины и другие дефекты, выходящие на поверхность отливки. Поэтому стабильная дробеметная очистка становится важным этапом между литейным производством, контролем качества и обработкой на ЧПУ.
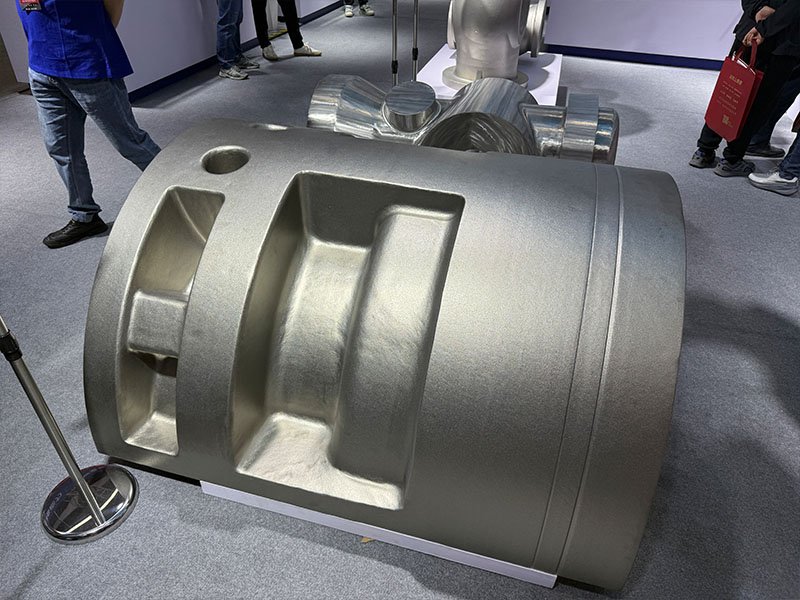
При заливке расплавленного чугуна формовочная смесь подвергается воздействию высокой температуры. На отдельных участках поверхности песок может химически или механически связываться с металлом, образуя плотный слой пригара, который значительно сложнее удалить, чем обычный рыхлый формовочный песок.
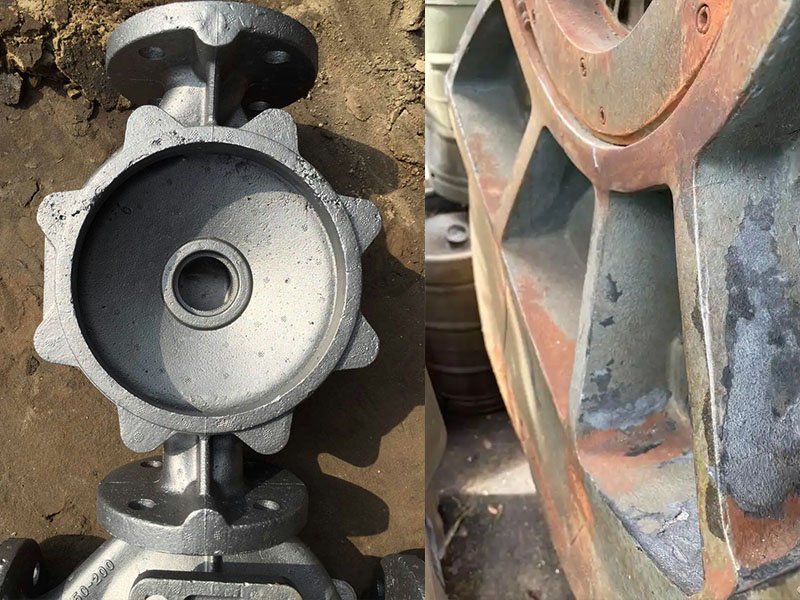
Частицы кварцевого песка обладают высокой твёрдостью и выраженными абразивными свойствами. Если режущая пластина фрезы или расточного инструмента входит в участок с неочищенным пригаром, режущая кромка подвергается дополнительной абразивной нагрузке. Это может привести к ускоренному износу, микросколам и нестабильности ресурса инструмента.
Для дорогостоящих крупногабаритных деталей проблема особенно критична: повреждение инструмента или обнаружение дефекта после нескольких часов механической обработки увеличивает не только стоимость самого инструмента, но и потери машинного времени и риск брака уже обработанной детали.
Толстый слой песка, пригара и оксидов способен закрывать небольшие раковины, поверхностную пористость, литейные складки и другие неоднородности. Пока поверхность остаётся загрязнённой, визуальная оценка состояния основного металла ограничена.
После удаления загрязнений дефекты, имеющие выход на поверхность, становятся значительно заметнее. Это позволяет перенести часть контроля качества на более ранний этап — до установки тяжёлой детали на стол обрабатывающего центра и до выполнения дорогостоящих операций фрезерования, растачивания или сверления.
Дробеметная обработка сама по себе не является методом выявления внутренних дефектов и не заменяет магнитопорошковый, ультразвуковой или другой предусмотренный технологией неразрушающий контроль. Её задача заключается в создании чистой и воспроизводимой поверхности, пригодной для последующей инспекции.
При дробеметной обработке рабочее колесо разгоняет металлический абразив и направляет его на поверхность отливки. В высокопроизводительных промышленных установках скорость частиц может превышать 70 м/с, создавая интенсивное локальное ударное воздействие на хрупкие песчаные и оксидные образования.
Повторяющиеся удары разрушают структуру пригара и нарушают связь между спёкшимся песком и металлической основой. Для тяжёлых отливок может применяться рабочая смесь стальной дроби и крошки, обеспечивающая сочетание ударного и режущего воздействия.
Интенсивность процесса должна соответствовать материалу и геометрии детали. Особенно важно учитывать тонкие стенки, обработанные базовые поверхности и другие зоны, для которых чрезмерное воздействие абразива нежелательно. При необходимости такие участки защищаются или исключаются из прямой зоны дробеметания.
Если отливка после очистки должна окрашиваться, качество поверхности дополнительно оценивается в соответствии с требованиями выбранной системы покрытия. Степень Sa 2.5 применяется там, где она предусмотрена спецификацией подготовки поверхности, но не является универсальным критерием для каждой операции перед ЧПУ или неразрушающим контролем.
Конфигурация дробеметной установки определяется прежде всего массой и геометрией отливки, производственным тактом и допустимым способом транспортировки изделия. Для серийных, средних и сверхтяжёлых деталей используются разные схемы.
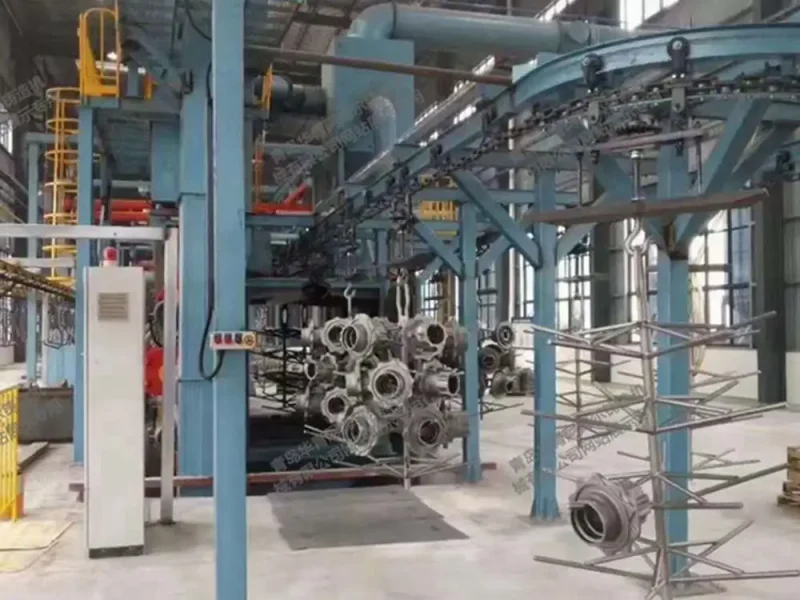
Для массового производства применяется подвесная конвейерная система. Отливки перемещаются через дробеметную камеру по непрерывному подвесному конвейеру, а вращение подвесов помогает подставлять под поток абразива различные стороны и углубления изделия. Такая схема хорошо подходит для интеграции в автоматизированные литейные линии.
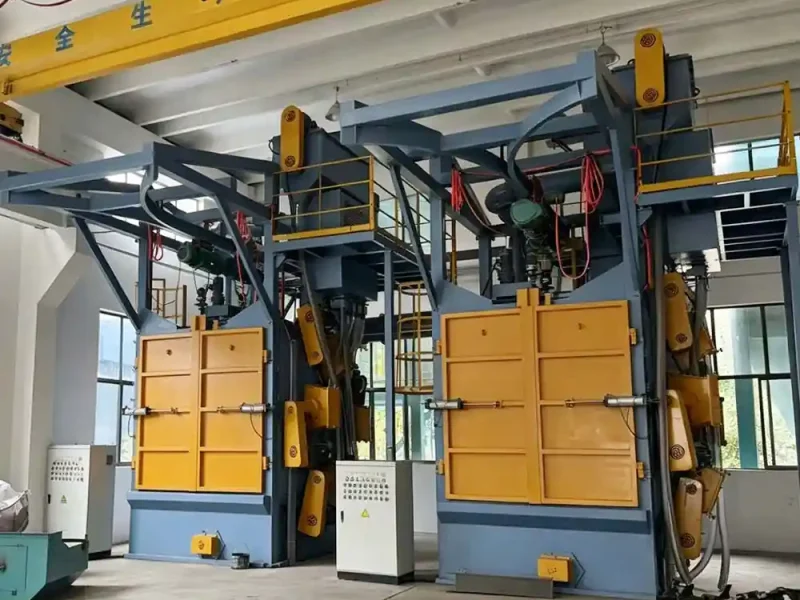
Для тяжёлых асимметричных отливок и производства изменяемыми партиями удобна установка крюкового типа. Деталь подвешивается отдельно, перемещается в рабочую камеру и вращается во время цикла, что позволяет обрабатывать сложную геометрию без контакта между несколькими изделиями.
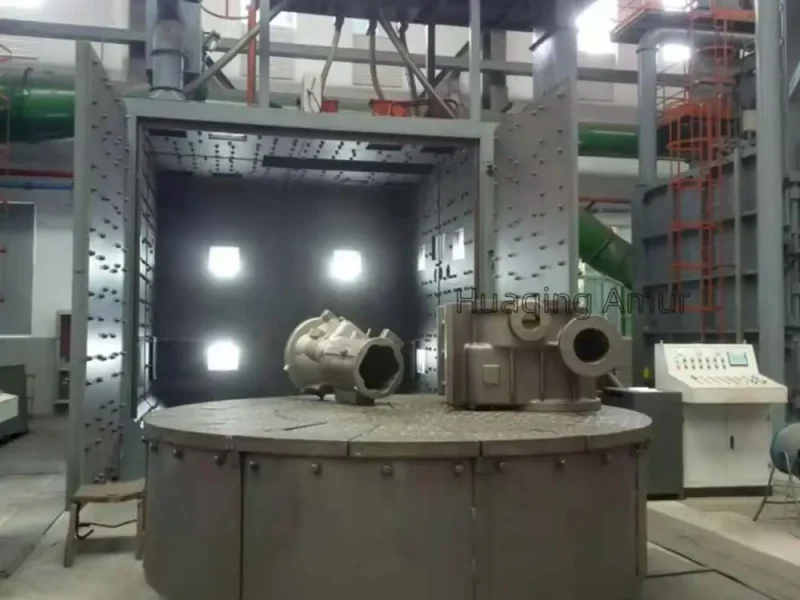
Для монолитных изделий большой массы, которые невозможно безопасно подвесить, применяется тележечная или поворотно-столовая система. Тяжёлая отливка устанавливается непосредственно на платформу, после чего перемещается в камеру и обрабатывается несколькими потоками абразива. Такая конфигурация подходит для станин, корпусов тяжёлого оборудования и других массивных единичных изделий.
При очистке литейных деталей в систему циркуляции поступает значительно больше песка, окалины и пыли, чем при обычном удалении лёгкой ржавчины со стального проката. Поэтому эффективность сепаратора непосредственно влияет на стабильность процесса и ресурс рабочих компонентов.
Воздушная сепарация должна удалять формовочный песок, пыль, разрушенный абразив и другие мелкие загрязнения до возвращения пригодной рабочей фракции в дробеметные аппараты. Если песок постоянно циркулирует вместе со стальной дробью, снижается эффективность очистки и возрастает абразивный износ системы.
Для работы в тяжёлых литейных условиях камеры и наиболее нагруженные зоны дополнительно защищаются износостойкими металлическими футеровками. Конструкция системы должна учитывать фактический объём отделяемого песка, интенсивность производства и характеристики используемой рабочей смеси.
Для тяжёлых чугунных отливок дробеметная очистка перед обработкой на ЧПУ решает сразу несколько практических задач: удаляет прочно связанный формовочный песок и пригар, снижает риск абразивного воздействия загрязнений на режущий инструмент и делает поверхность более пригодной для раннего визуального и неразрушающего контроля. Правильная конфигурация оборудования должна подбираться по массе, геометрии и объёму производства конкретных отливок, а система сепарации — рассчитываться с учётом высокой песчаной нагрузки литейного производства.
Дробеметные системы для очистки тяжёлых чугунных отливок
HQAMUR разрабатывает подвесные, крюковые и тележечные дробеметные установки для литейных производств с учётом массы детали, геометрии, количества остаточного песка, производительности и требований последующей механической обработки.
Технические материалы, проекты и новости HQAMUR
№ 867, проспект Сентури,Новый район Западного побережья, Циндао, провинция Шаньдун, Китай
Наша инженерная команда готова разработать оптимальные решения по дробеструйной обработке и подготовке поверхности, адаптированные к вашим производственным потребностям.
 English
