На автоматизированной линии предварительной обработки стального листа увеличение скорости конвейера напрямую сокращает время воздействия абразива на единицу площади. Поэтому задача состоит не только в том, чтобы увеличить производительность линии, но и в том, чтобы сохранить требуемую степень очистки и контролируемый профиль поверхности перед нанесением грунтовочного или защитного покрытия.
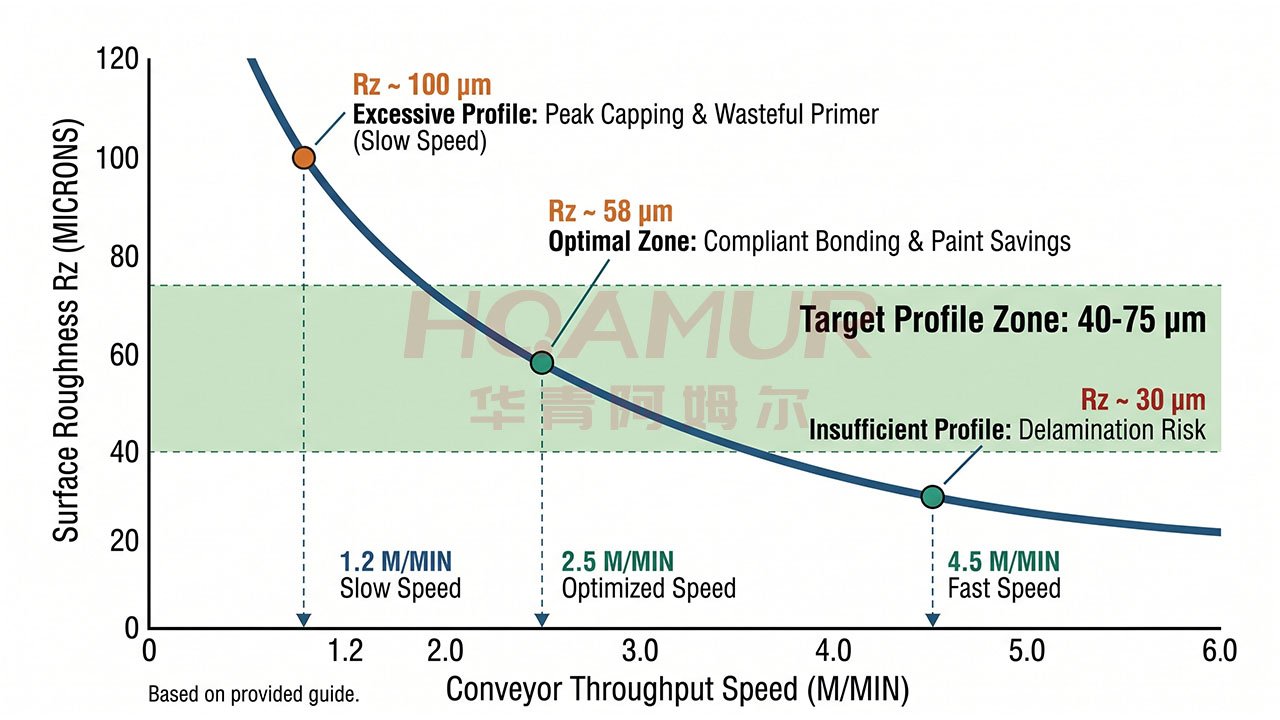
Слишком высокая скорость может привести к недостаточной плотности абразивного воздействия и снижению профиля поверхности. Слишком интенсивная обработка, напротив, способна сформировать избыточно выраженный профиль и увеличить расход покрытия. Оптимальный режим определяется совместно скоростью линии, производительностью дробеметных аппаратов, расходом и гранулометрическим составом абразива, состоянием поверхности и требованиями применяемой системы покрытия.
При неизменных настройках дробеметных аппаратов увеличение скорости конвейера уменьшает количество абразивных воздействий, приходящихся на единицу площади поверхности. В результате могут снизиться как степень очистки, так и глубина формируемого профиля.
Поэтому производительность линии нельзя оценивать только в метрах в минуту. Рабочая скорость должна рассматриваться вместе с расходом абразива, скоростью дробеметных колёс, их расположением и характеристиками рабочей смеси.
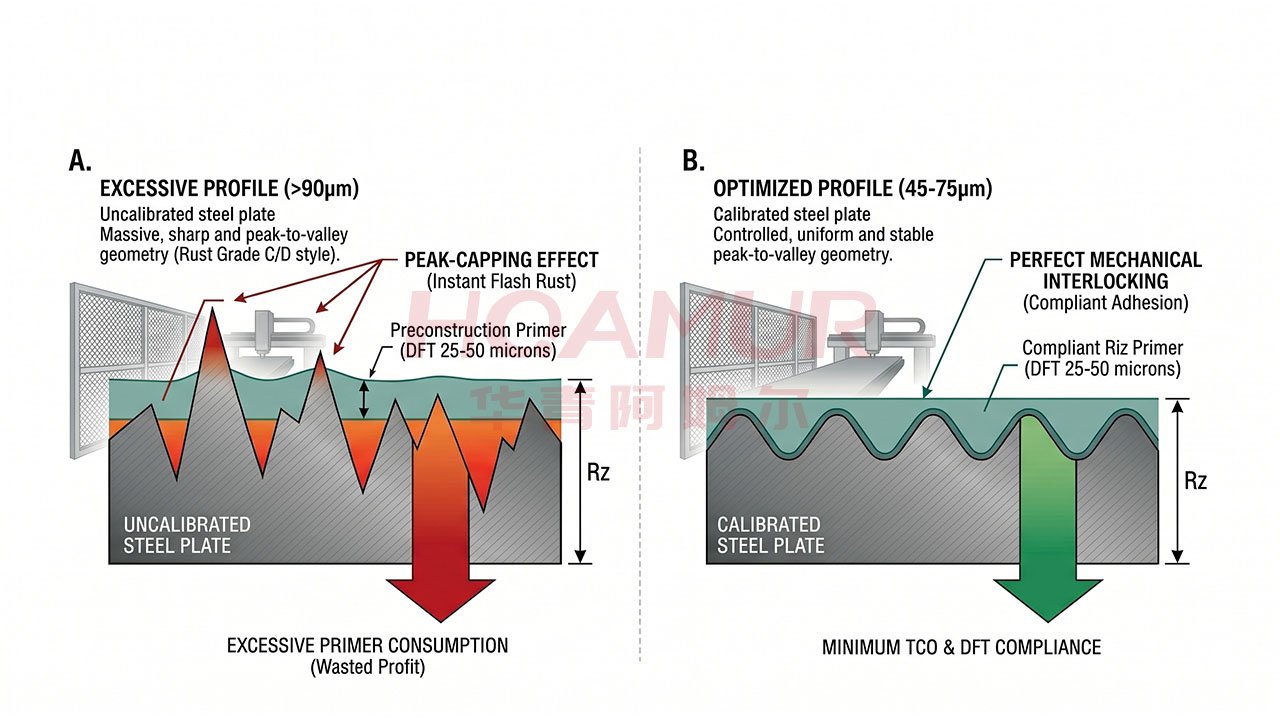
После абразивной обработки на поверхности стали формируется микрорельеф, который влияет на последующее сцепление покрытия с основанием. Его фактическое значение должно соответствовать требованиям конкретного грунта или лакокрасочной системы, а не одному универсальному диапазону для всех покрытий.
ASTM D4417 применяется для полевого измерения профиля абразивно очищенной стали. На практике требуемый профиль необходимо согласовывать со спецификацией покрытия, толщиной сухой плёнки и требованиями проекта.
Недостаточный профиль может ухудшить механическое сцепление покрытия, а чрезмерно выраженные пики способны оставаться недостаточно перекрытыми тонким слоем грунта. Поэтому целью настройки линии является не максимально возможная шероховатость, а стабильный профиль в заданном технологическом диапазоне.
Ниже приведён ориентировочный пример режимов из исходной технологической схемы. Эти значения не следует использовать как универсальные настройки: фактический результат необходимо подтверждать контрольной обработкой и измерением поверхности на конкретной линии.
| Режим | Скорость линии | Рабочая смесь абразива | Очистка | Профиль Rz |
| Высокая скорость | 4,0–5,0 м/мин | S280 / S330 | Sa 2 | 25–35 мкм |
| Рабочий диапазон | 2,0–3,5 м/мин | 70% S330 + 30% G40 | Sa 2½ | 45–70 мкм |
| Низкая скорость | 1,0–1,5 м/мин | 50% S390 + 50% G40 | Sa 3 | 85–110 мкм |
Примечание: приведённые значения являются примером технологической настройки. Фактические показатели зависят от количества и мощности дробеметных аппаратов, расхода абразива, состояния рабочей смеси, исходной поверхности стали и требований к покрытию.
Скорость конвейера
Увеличивать скорость следует только после подтверждения того, что требуемая степень очистки и профиль поверхности сохраняются по всей рабочей ширине листа.
Скорость дробеметного колеса
При наличии частотного регулирования скорость вращения может корректироваться в пределах, допускаемых конструкцией дробеметного аппарата. В исходном примере рассматривается повышение частоты привода с 50 до 55 Гц, однако такое изменение должно подтверждаться техническими характеристиками конкретного оборудования.
Гранулометрический состав абразива
Размер и форма частиц влияют как на интенсивность очистки, так и на формирование профиля. Рабочую смесь необходимо поддерживать в стабильном состоянии, а не оценивать только по размеру свежего абразива.
Расход абразива
При увеличении производительности линии необходимо проверять, достаточно ли фактического расхода абразива для сохранения требуемой плотности воздействия на поверхность.
Положение зоны интенсивного обстрела
Если профиль заметно отличается между левой и правой сторонами листа, необходимо проверить положение управляющей клетки и направление основного потока абразива каждого дробеметного аппарата.
Состояние сепаратора и рабочей смеси
Повышенное содержание пыли и мелких фракций изменяет рабочие характеристики абразивной смеси. Необходимо контролировать работу воздушного сепаратора и своевременно удалять непригодные частицы.
Износ лопаток и распределительных элементов
Износ деталей дробеметного аппарата способен изменить форму и положение зоны обстрела, поэтому состояние лопаток, распределительного колеса и управляющей клетки должно контролироваться в рамках планового обслуживания.
После изменения скорости линии или состава рабочей смеси результат следует подтверждать измерением степени очистки и профиля поверхности на нескольких участках по ширине стального листа.
Оптимизация производительности должна выполняться поэтапно. Сначала определяется требуемая степень очистки и профиль поверхности для конкретной системы покрытия. Затем устанавливается рабочая смесь абразива и базовый режим дробеметных аппаратов. После этого скорость конвейера постепенно увеличивается с обязательным контролем результата.
Такой подход позволяет найти фактическую максимальную скорость конкретной линии без потери качества подготовки поверхности. Для промышленной линии важна не максимальная скорость сама по себе, а стабильное достижение заданных параметров на протяжении всего производственного цикла.
Скорость конвейера, характеристики абразива и режим работы дробеметных аппаратов образуют единую систему. Изменение одного параметра требует проверки остальных. Поэтому при настройке линии предварительной обработки стального листа необходимо контролировать не только производительность, но и равномерность очистки и фактический профиль поверхности.
Требования к Rz следует определять на основании спецификации применяемого покрытия и подтверждать измерением после дробеметной обработки.
Оборудование для автоматической предварительной обработки стального листа
Линия предварительной обработки стального листа HQAMUR объединяет непрерывную транспортировку, дробеметную очистку и, в зависимости от конфигурации, последующие операции подготовки поверхности.
Подробнее о линии предварительной обработки стального листа →
Технические материалы, проекты и новости HQAMUR
№ 867, проспект Сентури,Новый район Западного побережья, Циндао, провинция Шаньдун, Китай
Наша инженерная команда готова разработать оптимальные решения по дробеструйной обработке и подготовке поверхности, адаптированные к вашим производственным потребностям.
 English
