При производстве секций башен ветрогенераторов качество подготовки стальной поверхности определяется не только степенью очистки, но и равномерностью сформированного профиля шероховатости. От этого параметра напрямую зависит сцепление грунтовочного покрытия с металлом и долговечность всей антикоррозионной системы.
Для крупногабаритных сварных конструкций задача заключается в достижении требуемой степени очистки Sa 2.5 или Sa 3 при одновременном контроле профиля поверхности. Недостаточная шероховатость ухудшает механическую адгезию покрытия, а чрезмерно глубокий и острый профиль может создавать локальные зоны концентрации напряжений.
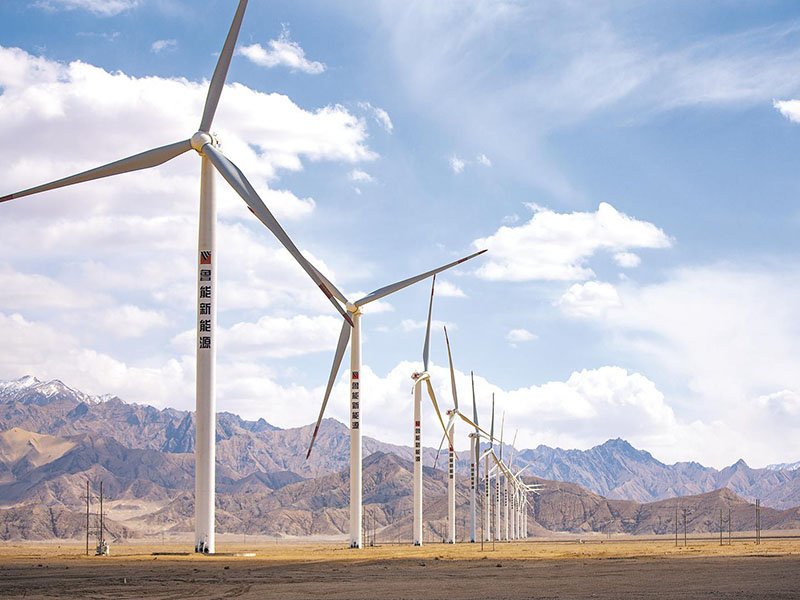
Стальные башни ветрогенераторов в течение всего срока эксплуатации подвергаются циклическим нагрузкам и воздействию окружающей среды. Для наземных установок это прежде всего переменные ветровые нагрузки, а для морских объектов к ним добавляется постоянное воздействие влажной и солёной атмосферы.
Надёжность многослойной антикоррозионной системы во многом зависит от первоначальной подготовки стали. При настройке автоматизированной дробеметной линии недостаточно контролировать только визуальную чистоту поверхности — необходимо также учитывать её микрогеометрию и значение профиля Rz.
Более развитая поверхность увеличивает площадь контакта и способствует механическому сцеплению грунта со сталью. Однако слишком высокая скорость дробеметного аппарата или чрезмерная доля крупной угловатой стальной крошки способны сформировать глубокие острые микроборозды. При значениях Rz выше примерно 90 мкм такой профиль уже может быть нежелательным для ответственных конструкций, работающих под длительными циклическими нагрузками.
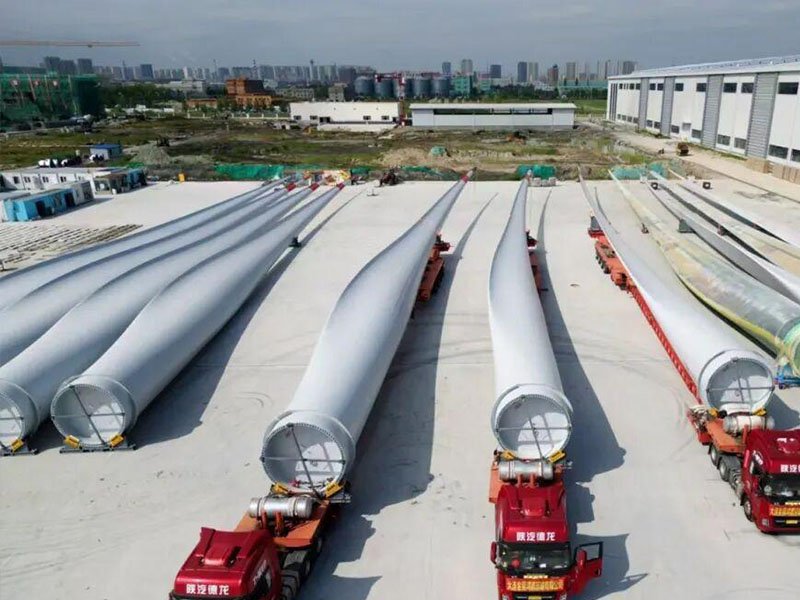
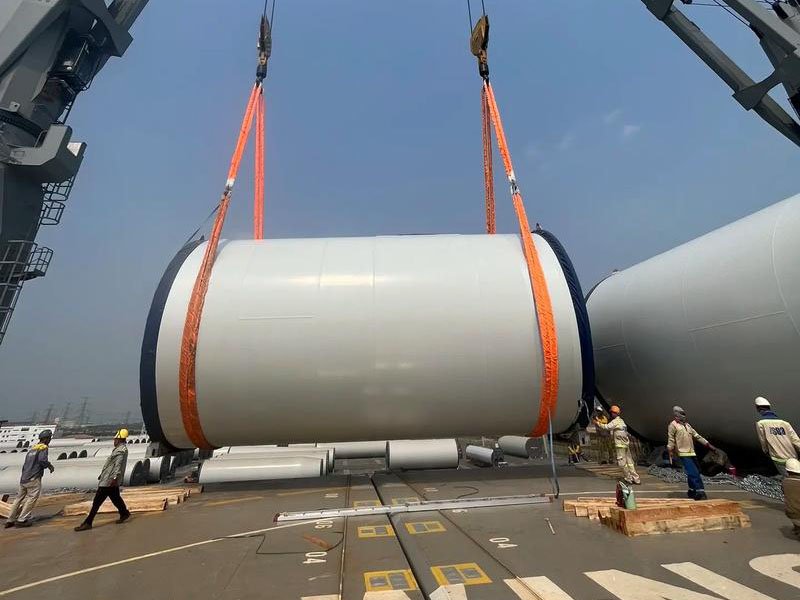
Для тяжёлых промышленных покрытий целевой профиль поверхности обычно определяется спецификацией применяемой системы окраски. В рассматриваемом процессе рабочий диапазон Rz составляет приблизительно 50–75 мкм, обеспечивая достаточную шероховатость для сцепления покрытия без излишне агрессивного воздействия на стальную основу.
Получение стабильного результата на всей площади крупной цилиндрической секции требует не ручной настройки «по внешнему виду», а согласованного контроля состава абразива, интенсивности дробеметного воздействия, скорости вращения изделия и его продольного перемещения.
Использование только угловатой стальной крошки обеспечивает интенсивное удаление прокатной окалины, однако может создавать слишком выраженный режущий профиль. Поэтому для обработки ответственных элементов башен применяется контролируемая рабочая смесь сферической стальной дроби и угловатой стальной крошки.
Сферическая дробь формирует более плавный микрорельеф поверхности, а контролируемая доля угловатой крошки обеспечивает эффективное удаление плотной окалины и формирование необходимого профиля для последующего нанесения покрытия. Соотношение компонентов подбирается в зависимости от исходного состояния стали и требований к финишной поверхности.
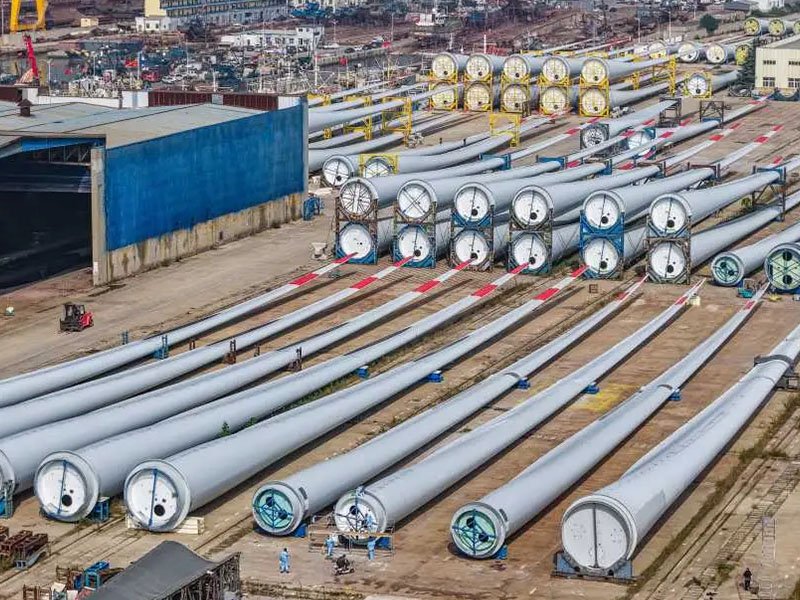
Секции башен имеют большой диаметр, длину и массу, поэтому во время обработки они перемещаются и одновременно вращаются на тяжёлых роликовых опорах. Если окружная скорость вращения не согласована с продольной скоростью подачи, интенсивность воздействия абразива по поверхности становится неравномерной.
Участки, проходящие через зону дробеметания слишком медленно, получают повышенную дозу абразивного воздействия, что может привести к чрезмерной шероховатости. На участках с недостаточным временем обработки, наоборот, требуемая степень подготовки поверхности может не достигаться.
Для стабилизации процесса применяется частотно-регулируемое управление приводами. Синхронизация скорости вращающих роликов, продольной подачи и рабочих параметров дробеметных аппаратов позволяет поддерживать более равномерную интенсивность обработки по всей окружности и длине секции.
Накопление мелкой фракции изменяет рабочие характеристики абразивной смеси и может ухудшать чистоту подготовленной поверхности. Поэтому стабильная работа воздушного сепаратора и своевременное удаление пыли являются важной частью контроля технологического процесса и качества поверхности перед нанесением грунтовочного покрытия.
При дробеструйной обработке секций башен ветрогенераторов достижение Sa 2.5 или Sa 3 является только одной частью задачи. Для последующей антикоррозионной защиты необходимо одновременно контролировать профиль поверхности, состав рабочей смеси, интенсивность дробеметания и равномерность обработки по всей геометрии изделия. Правильно настроенный процесс позволяет получить стабильную поверхность для нанесения покрытия без излишне агрессивного воздействия на стальную конструкцию.
Дробеметные решения для крупногабаритных стальных конструкций
HQAMUR разрабатывает автоматизированные системы дробеметной обработки с учётом размеров изделия, требуемого профиля поверхности, производительности линии и условий конкретного производства.
Технические материалы, проекты и новости HQAMUR
№ 867, проспект Сентури,Новый район Западного побережья, Циндао, провинция Шаньдун, Китай
Наша инженерная команда готова разработать оптимальные решения по дробеструйной обработке и подготовке поверхности, адаптированные к вашим производственным потребностям.
 English
